

Bodenschlitzlinie (Doppelendzapfen)
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe DetailsFragen Sie jeden, der eine Bodenbelagsanlage in Betrieb genommen hat, was ihn am meisten überrascht hat, und die Antwort bezieht sich selten auf die Maschinen selbst. Dabei geht es in der Regel um die Lücke zwischen dem, was in einer Broschüre versprochen wurde, und dem, was das Material in der ersten Schicht tatsächlich bewirkt hat. SPC-Platten verhalten sich anders als ein Blechpaket. Faserkalziumsilikat verhält sich wiederum anders. Bodenbearbeitungsgeräte funktionieren nur, wenn sie genau auf den Untergrund, das Kantenprofil und das zu bearbeitende Volumen abgestimmt sind.
Aus dieser Perspektive arbeiten wir bei HAWK Machinery. Seit 2005 bauen wir in Jiangsu Maschinen für Bodenbeläge und Wandpaneele, und das meiste, was wir wissen, stammt von der Erfahrung auf Kundenböden, während die ersten Bretter durch die Produktionslinie liefen. Dieser Leitfaden ist in diesem Sinne geschrieben: weniger Slogans, mehr Dinge, die tatsächlich darüber entscheiden, ob eine Linie ihren Lebensunterhalt verdient.
In einer modernen Bodenbelagslinie umfasst der Begriff jede Bahnhof zwischen dem Rohkartonstapel und dem verpackten, palettierten Karton. Beim Längsschneiden werden großformatige Bretter in Streifen mit kontrollierter Breite zerschnitten. Durch Schlitzen und Zapfen entsteht das Klickprofil und die Nut-Feder-Kanten, die darüber entscheiden, ob zwei Dielen wirklich miteinander verriegeln. Durch die Abschrägung wird die sichtbare Fase definiert. Durch die V-Nut-Lackierung wird die Fugenlinie versiegelt und eingefärbt und anschließend ausgehärtet. Beim CNC-Konturschneiden werden PVC-Produkte verarbeitet, die eine geradlinige Maschine nicht formen kann. Über ihnen liegt die Steuerungsschicht, in der Produktionslinien und MES-Software die Stationen verbinden und die Daten sichtbar machen.
Es ist einfacher, in vier Familien zu denken als in Dutzenden einzelner Maschinen: Vorbereitung und Auftrennen, Kantenprofilierung, Oberflächen- und Kantenbearbeitung sowie Linienintegration. Die folgende Tabelle zeigt sie.
| Station | Was es tut | Typische Ausrüstung |
|---|---|---|
| Längsschneiden | Schneidet großformatige Platten in exakt breite Streifen | Mehrblattsägemaschine |
| Schlitzen und Zapfenschneiden | Bildet das Klickprofil, Nut und Feder an beiden Enden | Doppelendprofiler, Schlitzanlage |
| Abschrägung | Definiert die abgeschrägte Kante, die nach der Installation sichtbar ist | Hochgeschwindigkeits-Anfaslinie |
| V-Nut-Lackierung | Versiegelt und färbt die Fugenlinie und härtet sie anschließend aus | V-Nut-Lackierung line |
| Konturschneiden | Schneidet PVC-Planken in nichtlineare Formen und Umrisse | Produktionslinie für PVC-CNC-Schneiden |
| Leitungskontrolle | Verknüpft Stationen und stellt Live-Produktionsdaten bereit | MES-Produktionsmanagementsystem |
Keine dieser Stationen ist isoliert schwierig. Die Schwierigkeit liegt darin, wie sie sich miteinander verhalten und ob die Ausrüstung, die Sie kaufen, noch toleriert, wenn sich das Board, mit dem Sie sie füttern, ändert. Wenn Sie tiefer darauf eingehen möchten, Ein genauerer Blick auf Bodenbearbeitungsgeräte durchläuft dieselben Stationen aus der Werkstattperspektive.
Jeder spätere Arbeitsgang übernimmt die Toleranz des ersten Schnitts. Wenn eine Längssäge auf einem dünnen SPC-Kern um den Bruchteil eines Millimeters abdriftet, kann die fertige Diele auch mit noch so viel Präzision am Zapfenschneider nicht wieder hergestellt werden. Aus diesem Grund verbringen wir so viel Zeit damit, über Walzenantriebssysteme, die Klingenkonfiguration und darüber zu sprechen, wie eine Maschine mit variablen Dicken in der kontinuierlichen Produktion umgeht, anstatt einfach eine maximale Vorschubgeschwindigkeit auf einem Spezifikationsblatt anzugeben.
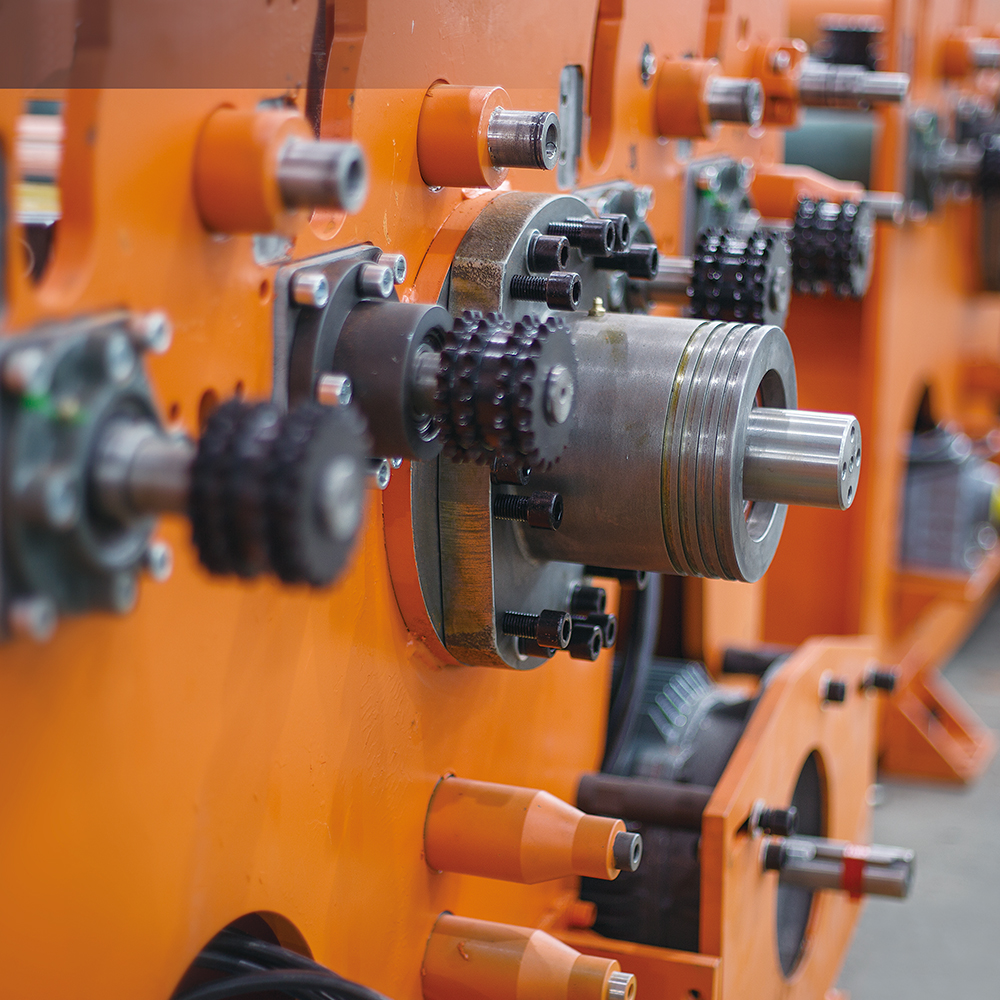 Mehrblattsäge für SPC, LVT, WPC und Mehrschichtböden Präzisions-Mehrblattsäge mit Rollenantrieb und einstellbarer Sägeblatttiefe, die für reproduzierbare erste Schnitte bei SPC-, LVT- und WPC-Platten sorgt. Produkt anzeigen →
Das Längsschneiden ist auch die Station, an der über Materialverschwendung entschieden wird. Ein sauberer, wiederholbarer Schnitt mit einer schmalen Schnittfuge ist über ein Produktionsjahr hinweg mehr wert als eine geringfügig schnellere Maschine, die mehr Ausschuss produziert und mehr Klingenwechsel erfordert.
Ein Doppelendprofiler bearbeitet beide Enden der Diele gleichzeitig, wodurch die Nut und Feder unabhängig von der Längenvariation der Diele in einem festen Verhältnis zueinander bleiben. Diese Beziehung spürt der Endbenutzer, wenn er zwei Dielen zusammenklickt. Eine Fasenlinie bringt dann die Fase an, die dem verlegten Boden seine Tiefe verleiht und gleichzeitig die Fugenlinie verdeckt. Diese beiden Operationen werden in der Regel gemeinsam angegeben, da Profilgeometrie und Fasenwinkel übereinstimmen müssen.
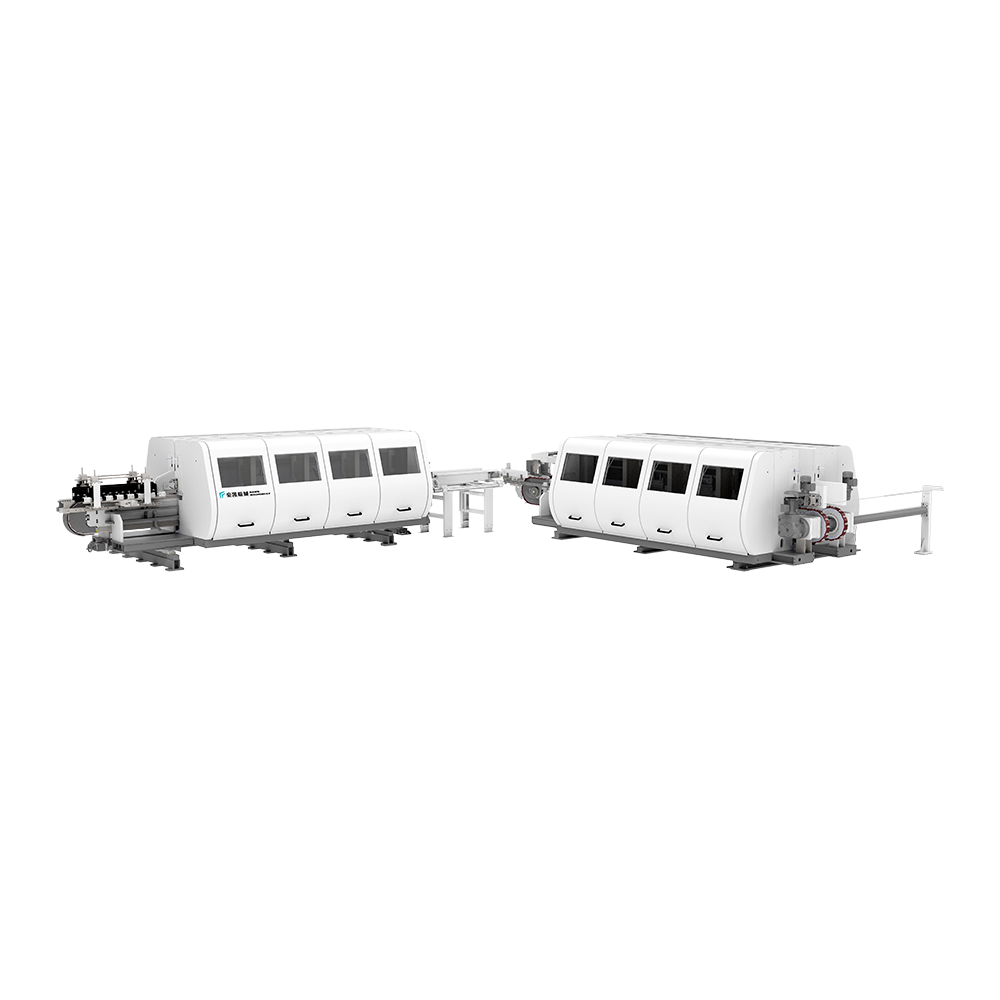 Bodenschlitzlinie Doppelendprofiler für Nut und Feder Verarbeitet beide Plankenenden gleichzeitig mit einem Rollkettenantrieb und unterstützt so eine konsistente Nut-Feder-Ausrichtung bei sechs Modellkonfigurationen. Produkt anzeigen →
Wenn Kunden uns fragen, woher Qualitätsprobleme normalerweise kommen, finden wir hier die ehrliche Antwort. Werkzeugeinrichtung, Transferausrichtung und gleichmäßiger Spanndruck sind wichtiger als die Gesamtleistung der Maschine.
Bei der V-Nut-Lackierung sieht ein Boden entweder fertig oder unvollendet aus. Die Linie drückt Farbe in das V, das entlang der Dielenfuge verläuft, und härtet sie dann aus, sodass die Fuge ihre Farbe auch bei Abnutzung, Reinigung und Feuchtigkeit behält. Filmdicke, Liniengeschwindigkeit und Ofenprofil interagieren alle, und die Einstellungen, die für eine Laminatplatte geeignet sind, werden ohne Anpassung selten für eine WPC-Platte geeignet sein.
SPC, WPC, LVT, Laminat, mehrschichtiges Holzwerkstoff, Faser-Kalziumsilikat und Wandpaneele weisen nicht das gleiche Bearbeitungsverhalten auf. Dichte, Füllstoffgehalt, Sprödigkeit und Wärmeempfindlichkeit sind alle unterschiedlich und treiben den Prozess jeweils in eine etwas andere Richtung. Eine Maschine, die für ein Substrat abgestimmt wurde, kann normalerweise für ein anderes angepasst werden, sie muss jedoch von Anfang an unter Berücksichtigung dieser Anpassung konzipiert werden: einstellbare Werkzeuge, konfigurierbare Druckzonen und Steuerparameter, die der Bediener tatsächlich erreichen kann.
PVC verdient eine eigene Kategorie. Es ist weicher als mineralgefüllte Kerne, empfindlicher gegenüber Spanndruck und Schneidhitze und benötigt häufig Formen, die eine geradlinige Maschine überhaupt nicht herstellen kann, wie zum Beispiel Bretter mit Aussparungen oder unregelmäßigen Umrissen. Aus diesem Grund gibt es für PVC-Bodenbeläge eine spezielle CNC-Schneidproduktionslinie und keine in Betrieb genommene Holzbearbeitungsmaschine.
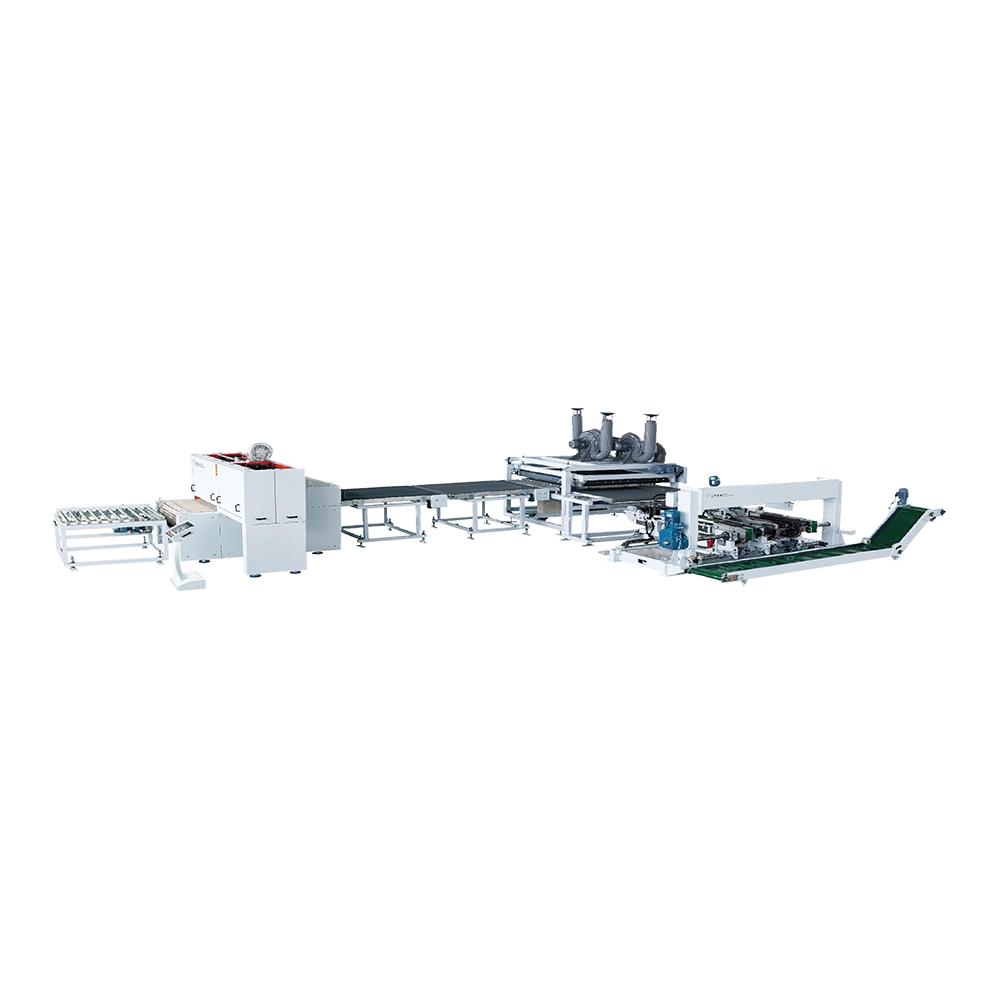 PVC-Boden-CNC-Schneide-Produktionslinie für komplexe Bodendesigns Mehrachsige CNC-Schneidlinie mit Raupenantrieb und unabhängiger Sägeblattsteuerung, geeignet für gebogene, abgeschrägte und kundenspezifische PVC-Bodenmuster. Produkt anzeigen →
Die Verarbeitung von Wandpaneelen folgt weitgehend der gleichen Logik wie die von Bodenbelägen: Sägen, Kantenprofilieren und Oberflächenbearbeitung, mit etwas anderen Abmessungen und einer größeren Toleranz für dekorative Variationen. Da sich die Prozesskette so stark überschneidet, können Betriebe, die bereits Bodenbelagsanlagen betreiben, oft auch Wandpaneele einbauen, ohne eine zweite Linie von Grund auf aufbauen zu müssen.
Wenn eine Anlage von einer Maschine auf drei umsteigt, ändern sich die Probleme. Einzelne Maschinen sind zwar alle hervorragend, aber die Puffer zwischen ihnen sind zu klein, die Übergabehöhen stimmen nicht überein oder eine langsame Station gibt still und leise das Tempo für die gesamte Schicht vor. Dies ist die Phase, in der eine automatische Bodenproduktionslinie sinnvoll zu sein beginnt, nicht weil Automatisierung in Mode ist, sondern weil eine verbundene Linie die manuelle Handhabung, die zu Variationen führt, überflüssig macht.
Darüber liegt die Produktionsleitung. Eine MES-Schicht erfasst, was tatsächlich passiert ist: Welcher Auftrag wurde mit welcher Geschwindigkeit, mit wie viel Ausfallzeit und mit welcher Ausbeute ausgeführt. Diese Daten verwandeln Argumente darüber, „die Maschine ist langsam“, in ein Gespräch darüber, wo die Zeit wirklich vergeht. Für mittlere und große Fabriken ist es oft der Unterschied zwischen Raten und Verbessern.
Nach zwei Jahrzehnten dieser Gespräche sind die Fragen, die wirklich wichtig sind, immer die gleichen. Wenn Sie einen Lieferanten bewerten, gehen Sie diese Liste durch, bevor Sie die Preise vergleichen.
Eine Ausrüstung, die ankommt und funktioniert, ist der Mindeststandard und keine Errungenschaft. Was danach zählt, ist, ob die Leute, die die Leitung leiten, verstehen, warum die Parameter so eingestellt sind, wie sie sind, und wen sie anrufen, wenn ein Profil um zwei Uhr morgens zu driften beginnt.
Unser eigener Ansatz wurde von dieser Realität geprägt. Wir verfügen über eine nationale Auszeichnung als High-Tech-Unternehmen, Provinzanerkennungen für Spezialisierung und Technologie, mehr als fünfzig selbst entwickelte Patente sowie die CE- und ETL-Zertifizierung für unsere Produkte. Wir verfügen außerdem über ein Team von über 200 Mitarbeitern, die tatsächlich ans Telefon gehen. Unser After-Sales-Engagement ist einfach: Wir bleiben für das verantwortlich, was wir bereits verkauft haben.
Wenn es einen Ratschlag gibt, der es wert ist, wiederholt zu werden, dann ist es dieser. Kaufen Bodenbearbeitungsgeräte für die Anlage, die Sie in drei Jahren betreiben werden, nicht für die, die Sie heute betreiben – und wählen Sie einen Partner, der auch dann noch da ist, wenn die zweite Linie in Betrieb geht.
Wenn Sie ein bestimmtes Substrat, Profil oder Ausgabeziel besprechen möchten, gehen wir die Zahlen gerne mit Ihnen durch. Beginnen Sie mit unserem Bodenbearbeitungsgeräte Übersicht, oder senden Sie uns die Plankenzeichnung und lassen Sie sich ehrlich sagen, welche Stationen Sie benötigen und auf welchen Sie warten können.
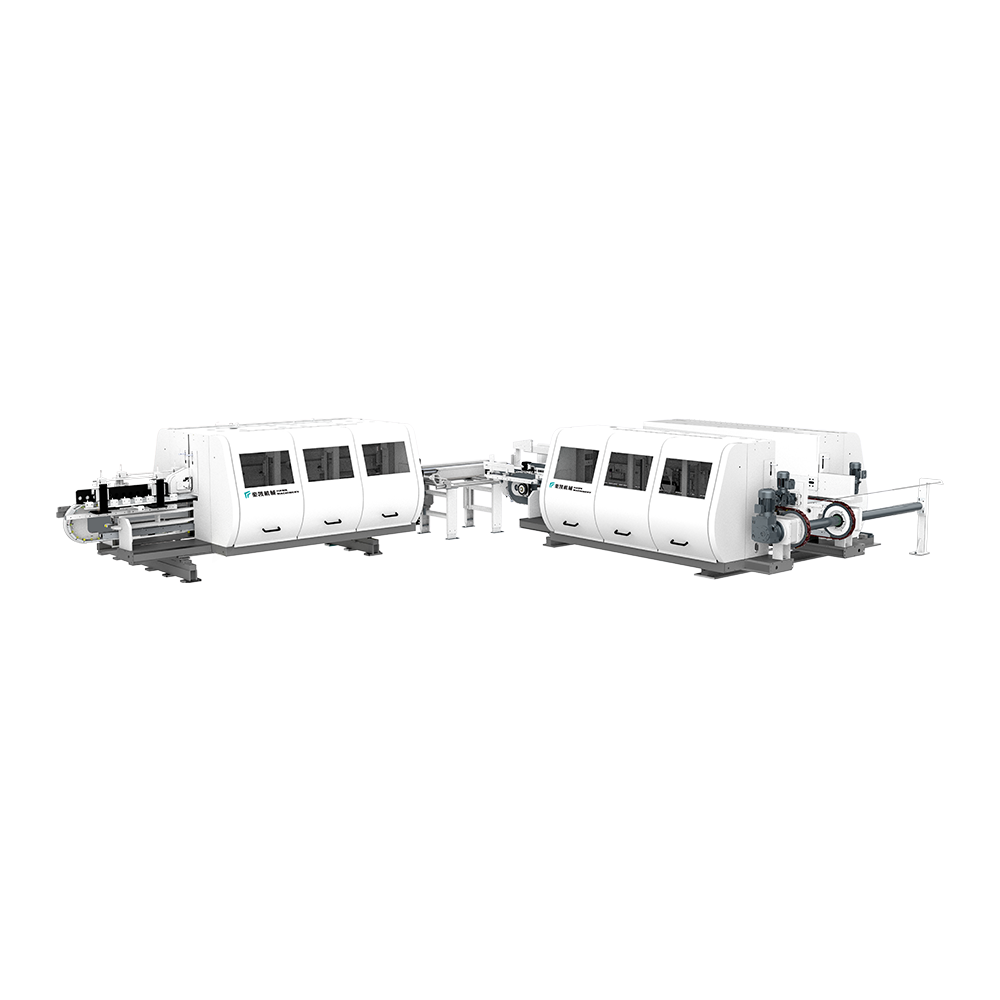
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe Details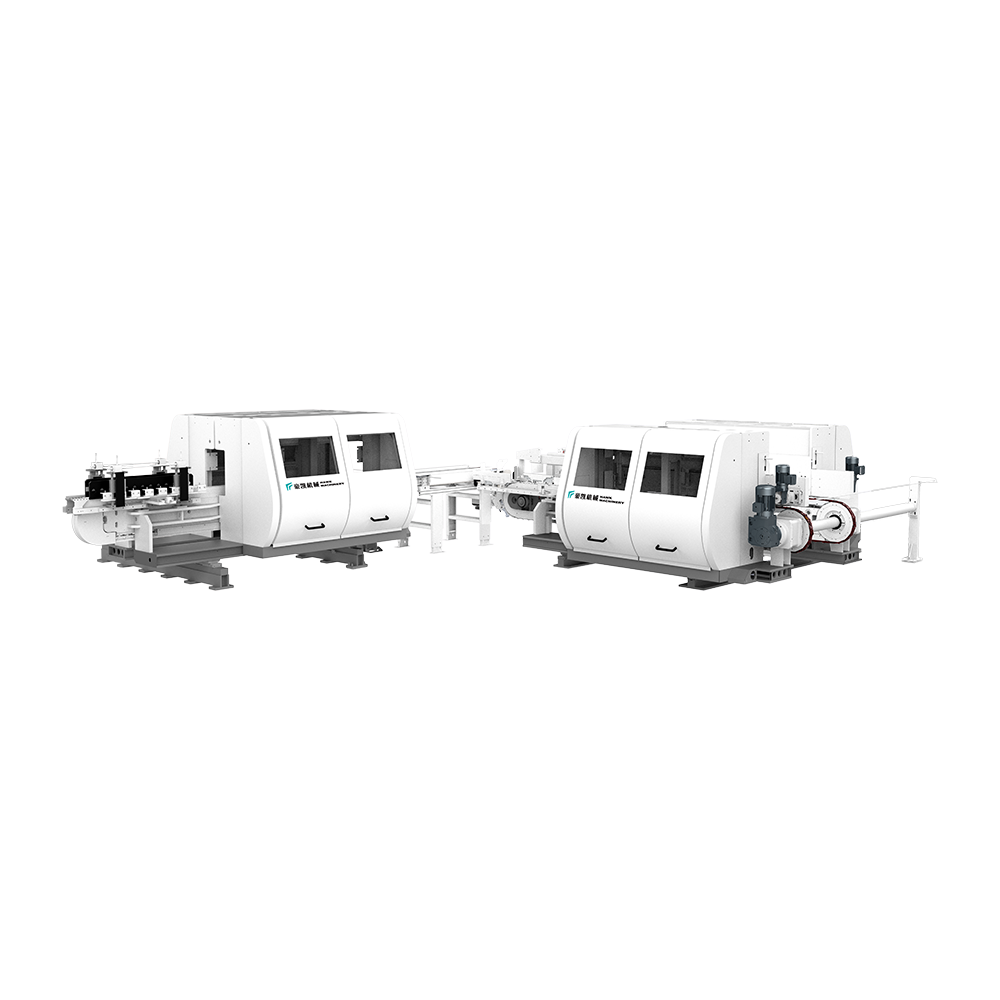
Diese Ausrüstung eignet sich zum Trimmen und Abkammern von LVT -Fußböden. Aus...
Siehe Details
Verschiedene Übertragungssägen -Methoden eignen Materialien wie SPC, LVT, ...
Siehe Details
Die Vorschubgeschwindigkeit dieser Ausrüstung kann 40 Meter pro Minute erreic...
Siehe Details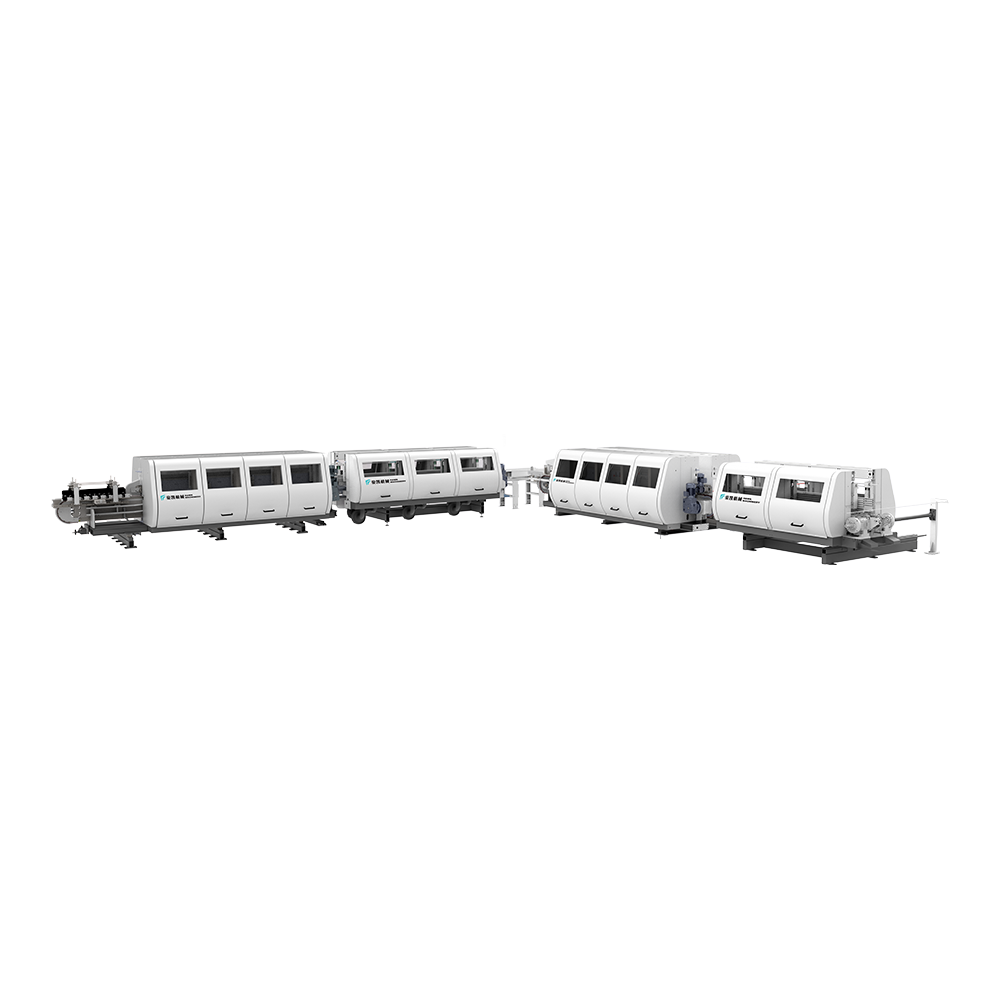
Geeignet für die Kantenbeschichtung von Laminat, PVC und WPC. Die Verwendung ...
Siehe Details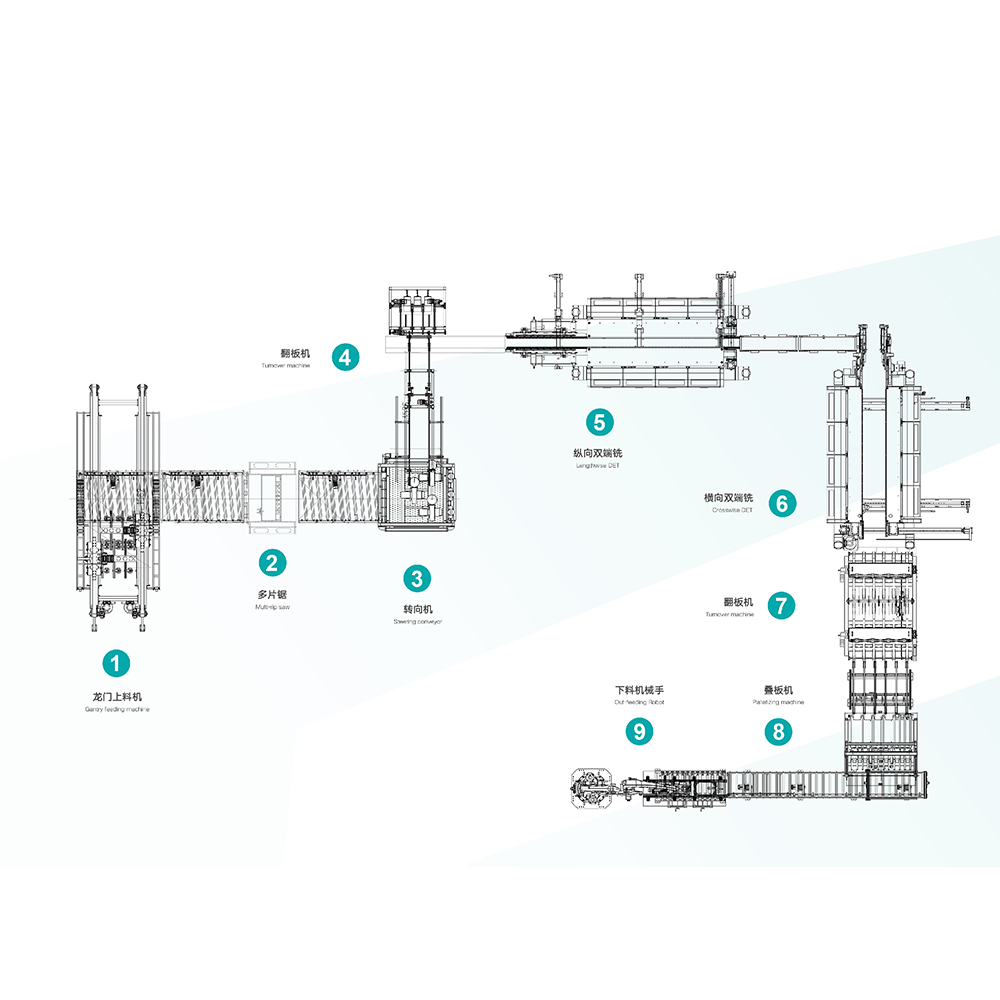
Hawk -Maschinen automatische Fütterung, Schneiden und Schlitzlinie, geeignet ...
Siehe Details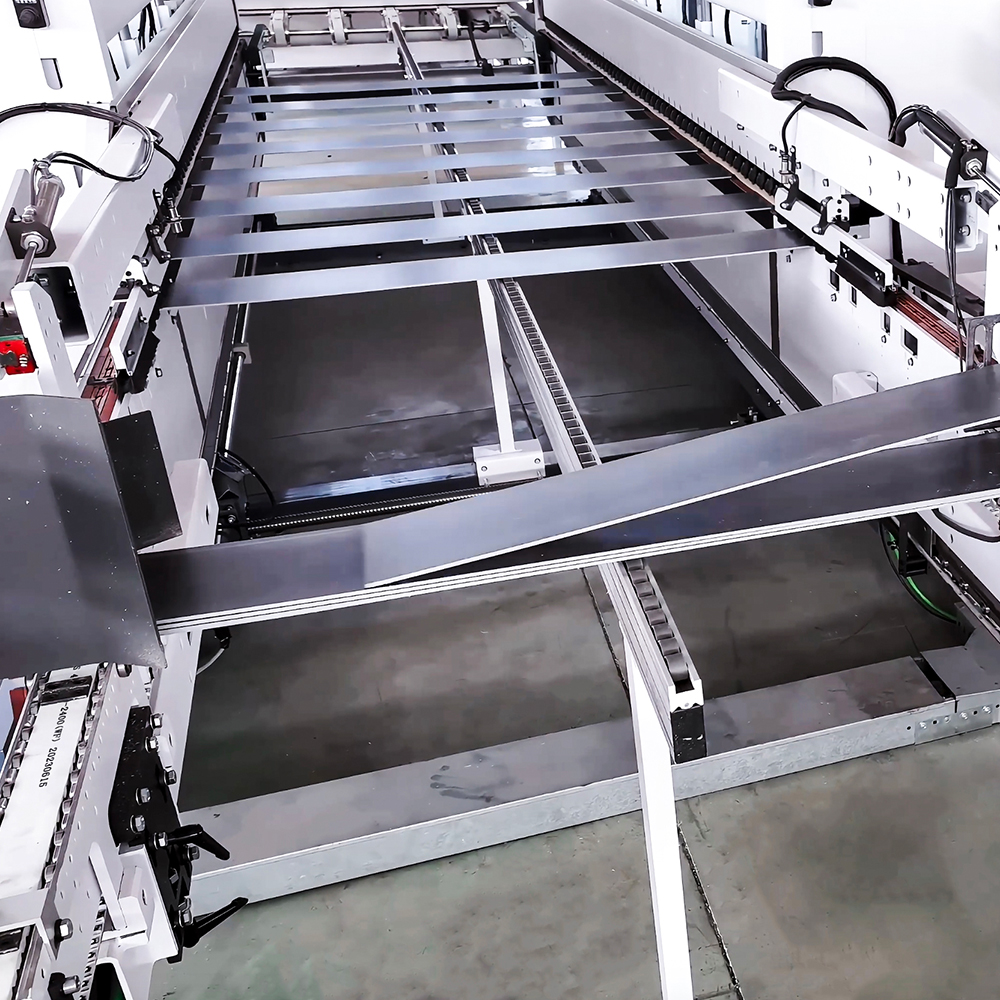
Integrierte intelligente Geräte integriert das industrielle intelligente Inte...
Siehe Details
Kontaktinformationen.
Boyi -Entwicklungsgebiet, Changzhou City, Provinz Jiangsu, P. R. China
+86-0519-83319988
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Hersteller von Custom Floor Extrusion Machine Machine