Bodenschlitzlinie (Doppelendzapfen)
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
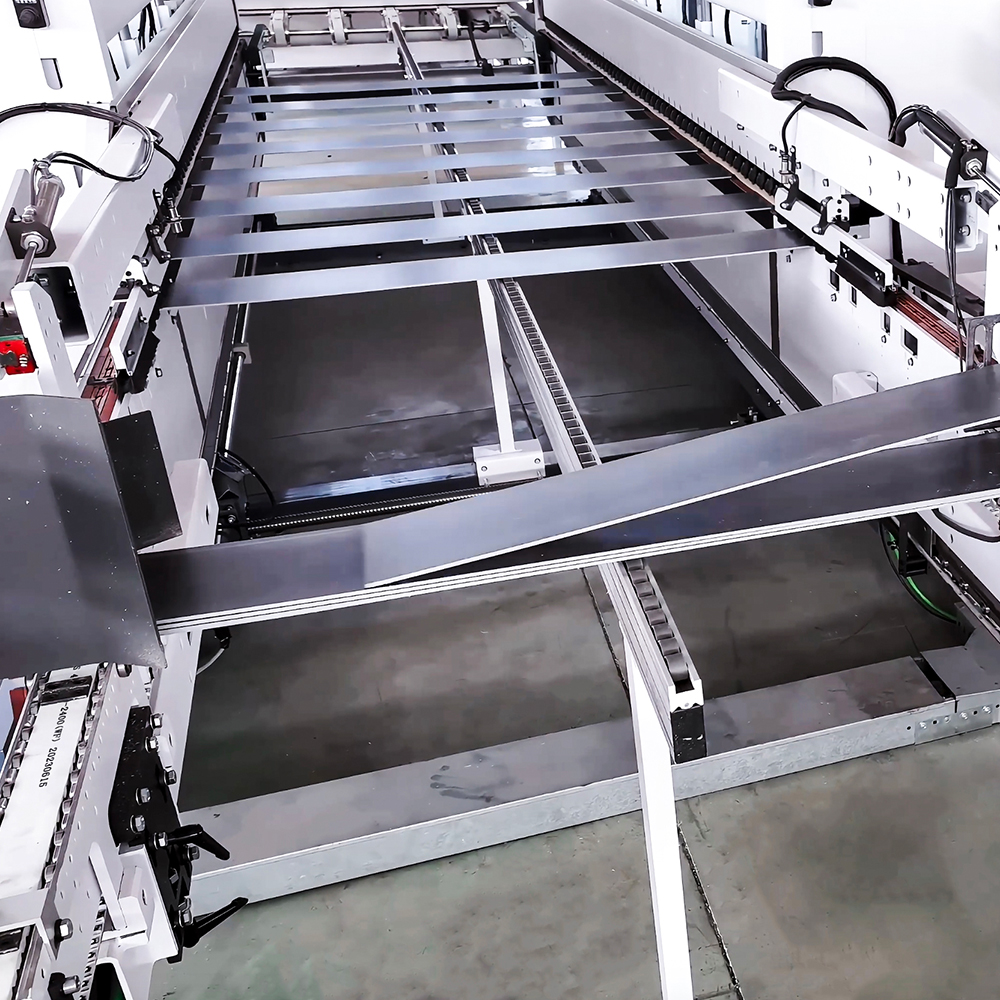
Siehe DetailsBetreten Sie fast jede SPC-, WPC-, LVT- oder Laminatbodenanlage und Sie werden den gleichen Rhythmus hören: Die Platten bewegen sich durch eine Reihe von Stationen, wobei jede einzelne die Diele der fertigen Diele ein Stück näher bringt. Irgendwo in dieser Sequenz befindet sich eine DET-Maschine in Längsrichtung. Der Name klingt technisch, aber die Aufgabe ist unkompliziert. Ein Doppelendprofiler, der für den Längsvorschub ausgelegt ist, bearbeitet beide Längskanten einer Platte in einem einzigen Durchgang und formt so das Profil, das das Aussehen, die Passform und die Leistung des Bodens bestimmt.
Für Produktionsteams ist die Längs-DET selten nur eine weitere Säge. Es handelt sich um eine Präzisions-Profilierstation. Breite, Kantengeradheit, Nut-Feder-Geometrie, Fasenqualität und Oberflächengüte beginnen hier. Wenn die Station gut eingerichtet ist, verfügt der Rest der Linie über eine stabile Referenz, von der aus gearbeitet werden kann. Ist dies nicht der Fall, übernimmt jeder nachgelagerte Vorgang das Problem.
Bei einer Längskonfiguration bewegt sich die Diele über ihre gesamte Länge zwischen zwei Werkzeugköpfen hindurch. Die Köpfe arbeiten gleichzeitig an der linken und rechten Längskante. Abhängig vom Werkzeugpaket kann die Maschine die Plattenbreite anpassen, an einer Kante eine Feder und an der anderen eine Nut schneiden, eine Fase oder Fase anbringen, Entlastungsnuten schneiden oder die Kante für einen späteren Beschichtungsschritt vorbereiten. In der Bodenbelagsproduktion ist dies häufig die Station, die einer Diele ihr Längskantenprofil verleiht, bevor die Endanpassung erfolgt.
Der Teil des Namens „Double-End“ bezieht sich auf die gleichzeitige Bearbeitung an beiden Enden des Arbeitszyklus und nicht auf zwei separate miteinander verschraubte Maschinen. Diese Unterscheidung ist wichtig, da ein Längs-DET auf einer gemeinsamen Transportreferenz, einer stabilen Kette oder einem Rollenbett und zwei Köpfen basiert, die zueinander ausgerichtet bleiben. Wenn ein Kopf abdriftet, ändert sich das Profil auf dieser Seite und die Nut-Feder-Passform macht es deutlich. Um einen umfassenderen Einblick in den Aufbau und die Anwendung dieser Maschinen zu erhalten, lesen Sie diesen Leitfaden Industrielle Doppelendprofiler-Technologie ist ein nützlicher Ausgangspunkt.
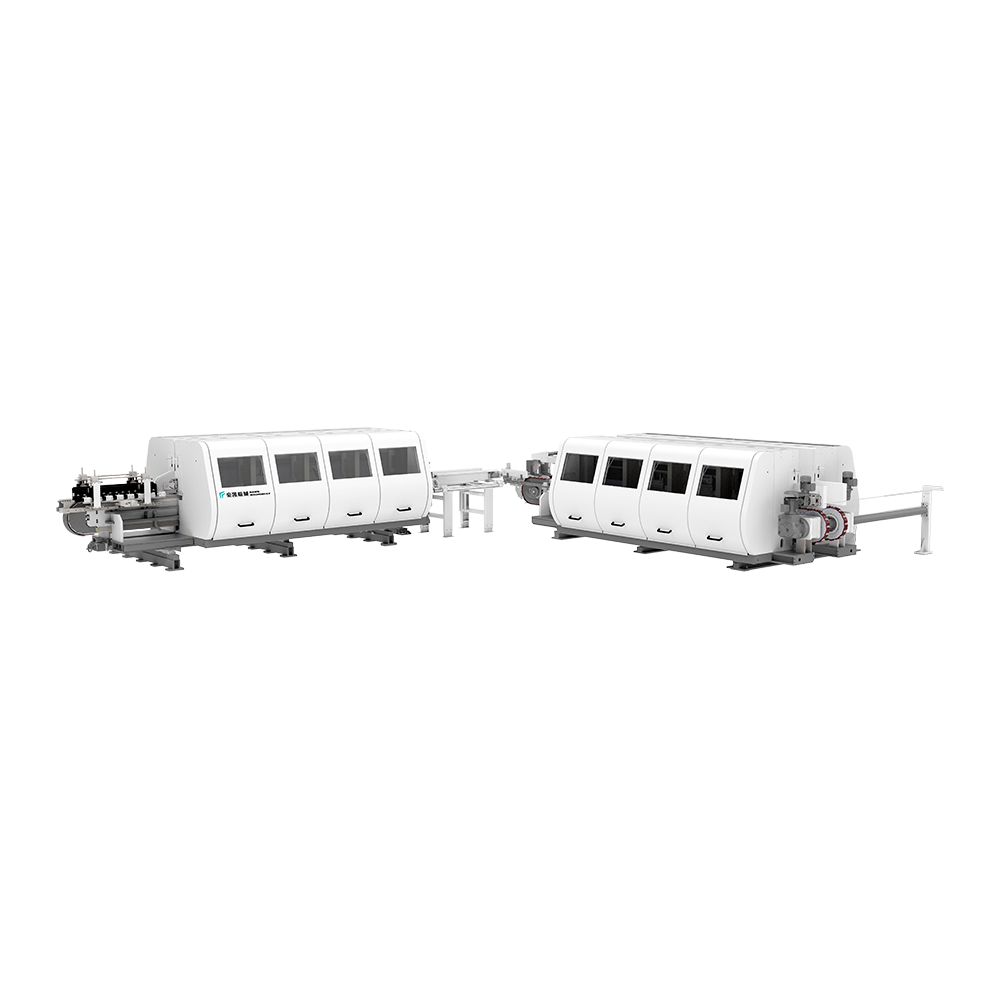 Doppelendprofiler-Serie für Bodenschlitzmaschinen Eine DET-Serie mit sechs Längs- und Quermodellen für Bodenplatten, nützlich bei der Bewertung des gesamten Kantenprozesses und nicht nur der Spindelleistung. Produkt anzeigen →
In vielen Bodenbelagsbetrieben ist der Längs-DET Teil eines Schlitzabschnitts und kein eigenständiger Kauf. Es kann mit einer Querstation, Zuführsystemen, Staubabsaugung und Kantenbeschichtungsgeräten kombiniert werden. Deshalb sollte bei der Kaufentscheidung der gesamte Kantenprozess berücksichtigt werden, nicht nur die Spindelleistung oder die maximale Vorschubgeschwindigkeit.
Der Unterschied zwischen einem Längs- und einem Quer-DET besteht nicht nur darin, wie die Maschine gedreht wird. Es ändert sich, welche Kanten bearbeitet werden, wie die Platte gestützt wird und was der Bediener steuern muss. Eine Längsstation bearbeitet die langen Kanten, während das Brett in Längsrichtung transportiert wird. Eine Querstation bearbeitet die kurzen Enden, nachdem das Längskantenprofil erstellt wurde. Die beiden arbeiten partnerschaftlich und die erste Station gibt in der Regel die Referenz für die zweite vor.
| Produktionsfrage | Längs DET | Quer DET |
|---|---|---|
| Welche Kanten werden bearbeitet? | Beide langen Kanten | Beide kurzen Enden |
| Wie bewegt sich das Panel? | Entlang seiner Länge | Über seine gesamte Breite |
| Typische Rolle | Breitenskalierung, Nut und Feder an der langen Kante, Abschrägung | Endenanpassung, kurzer Endzapfen und Nut |
| Übliche Position in der Linie | Vor dem Endabgleich | Nach Längsprofilierung |
| Was muss zuerst überprüft werden? | Geradheit, Breitenkonsistenz und Profiltiefe | Rechtwinkligkeit, Endtoleranz und Passung zur langen Kante |
Ein DET in Längsrichtung kann von der Bedienerseite aus einfach aussehen: Führen Sie die Platine ein, halten Sie sie gegen die Führungen und lassen Sie die Köpfe die Arbeit erledigen. In der Praxis verwaltet die Maschine mehrere Variablen gleichzeitig. Schwankungen in der Plattenbreite, Kantenrechtwinkligkeit, Vorschubgeschwindigkeit, Werkzeugverschleiß und Spanabfuhr wirken sich alle auf die endgültige Kante aus.
Die meisten Längs-DET-Maschinen haben eine gemeinsame Architektur, obwohl die Details je nach Hersteller und Anwendung variieren. Die wichtige Frage ist nicht, ob eine Maschine über diese Teile verfügt, sondern ob sie so gebaut und eingestellt sind, dass sie zu Ihrem Material und Ihren Toleranzvorgaben passen.
Die Setup-Disziplin ist genauso wichtig wie die Maschinenhardware. Ein Längs-DET ist nur so stabil wie seine Referenzflächen. Wenn die Kette abgenutzt ist, die Führungen locker sind oder der Niederhaltedruck ungleichmäßig ist, kann der Fräser eine sauber aussehende Kante erzeugen, die eine Trockensitzprüfung dennoch nicht besteht. Bediener sollten in der Lage sein, Breite, Profiltiefe und Kantengeradheit mit einfachen Messgeräten zu überprüfen, bevor ein Produktionslauf beginnt.
Ein Längs-DET kann damit beauftragt werden, mehrere Materialfamilien in derselben Anlage zu verarbeiten. Jeder verhält sich an der Schneide anders. SPC ist steif und abrasiv, weshalb der Werkzeuglebensdauer und der Staubkontrolle normalerweise mehr Aufmerksamkeit gewidmet wird. WPC ist weicher und kann empfindlicher auf Hitze und Stützdruck reagieren. LVT ist flexibel und erfordert möglicherweise eine sorgfältige Zuführungsführung, um Verformungen zu vermeiden. Laminat bringt eine harte Nutzschicht und die Gefahr von Absplitterungen mit sich. Mehrschichtige Mehrschichtböden erfordern ein sauberes Abschneiden der Holzfasern, während bei Faserzement und Wandpaneelen Abriebfestigkeit und stabile Klemmung im Vordergrund stehen.
Die praktische Lektion ist, dass nicht davon ausgegangen werden sollte, dass ein einzelnes Setup jedes Produkt gut laufen lässt. Ein Profil, das auf einer dicken SPC-Diele funktioniert, benötigt möglicherweise eine andere Unterstützung, Vorschubgeschwindigkeit und Werkzeuge auf einer dünnen LVT-Fliese. Bevor Sie eine Maschine annehmen, prüfen Sie die Materialien, die Sie tatsächlich produzieren. Überprüfen Sie die trockene Passform, nicht nur den Schnitt. Schauen Sie sich Nut und Feder bei gutem Licht an, messen Sie Nuttiefe und -breite entlang einer Dielenreihe und prüfen Sie die Fase auf Späne oder Ausrisse. Ein kurzer Testschnitt ist sinnvoller als ein langes Lastenheft.
In einer typischen Bodenbelagslinie wird das Längs-DET angebracht, nachdem die Platte auf eine handhabbare Größe zugeschnitten wurde und bevor die Enden angepasst, beschichtet oder verpackt werden. Die genaue Reihenfolge hängt vom Produkt ab. Eine SPC-Linie kann Extrudieren, Glühen, Schneiden, Schlitzen und Beschichten kombinieren. Eine Laminatlinie kann von einer Presse ausgehen und sich durch Beschneiden und Profilieren bewegen. In beiden Fällen muss die Längsstation eine gleichmäßige Längskante liefern, damit die Querstation ein rechtwinkliges, passgenaues Ende erzeugen kann.
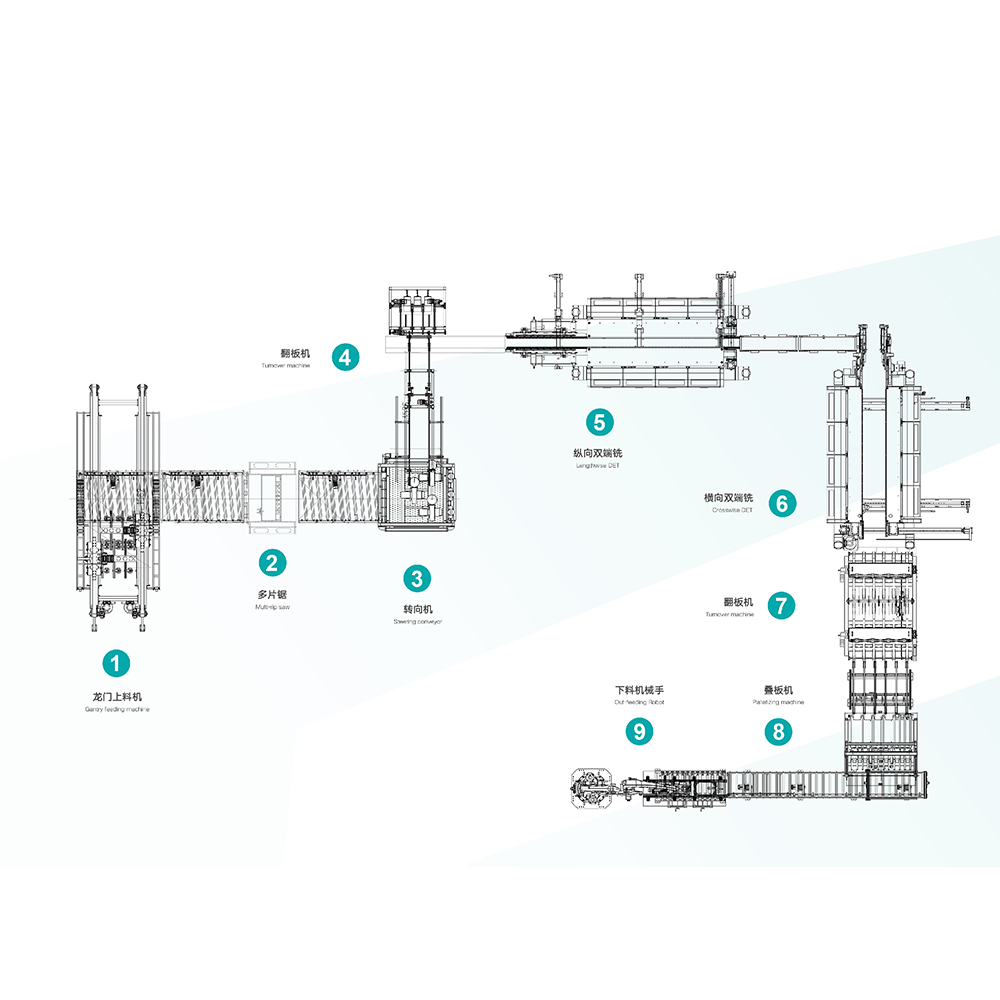 Automatische SPC- und PVC-Bodenproduktionslinie Eine integrierte Zuführ-, Schneid- und Schlitzlinie für SPC-, WPC- und PVC-Böden, relevant für die Beurteilung von Zufuhr, Transfer und Abfuhr als ein Prozess. Produkt anzeigen →
Wenn der Längs-DET in eine automatische Linie integriert wird, sind die Einlauf-, Transfer- und Auslaufabschnitte genauso wichtig wie der Profiler selbst. Eine Maschine, die in einem eigenständigen Test gut abschneidet, kann sich anders verhalten, wenn sie aufgefordert wird, einer schnelleren vorgelagerten Säge zu folgen oder eine Querstation ohne Puffer zu beschicken. Liniengeschwindigkeit, Akkumulation und Brettabstand sollten gemeinsam überprüft werden.
 Smart Floor Production Line MES-System Eine MES-Plattform mit angeschlossenen Geräten für das digitale Bodenproduktionsmanagement, die Aufgabenanzeige, Etikettierung, Zählung, RFID-Identifizierung und sicheren Zugriff unterstützt. Produkt anzeigen →
Bei Betrieben, die mehrere Profile produzieren oder im Mehrschichtbetrieb arbeiten, werden Produktionsdaten Teil der Qualitätsgeschichte. Rüstaufzeichnungen, Werkzeugstandzeitverfolgung, Ausfallgründe und First-Pass-Ausbeute helfen Teams dabei, zu erkennen, ob ein Kantenproblem durch Werkzeuge, Material, Umrüstung oder Transport verursacht wird. Hier kann ein Managementsystem den DET-Betreiber unterstützen, anstatt dessen Urteilsvermögen zu ersetzen.
Eine DET-Längsmaschine ist eine langfristige Produktionsanlage. Das Kaufgespräch sollte schnell von der Schlagzeilengeschwindigkeit zu den Details übergehen, die die tägliche Leistung bestimmen.
Eine DET-Längsmaschine verdient ihren Platz in einer Bodenbelagsanlage, wenn sie die lange Kante vorhersehbar macht. Das bedeutet stabilen Transport, wiederholbare Kopfeinstellungen, geeignete Werkzeuge und eine Rüstroutine, der die Bediener vertrauen können. Die Maschine muss nicht das komplizierteste Element auf der Linie sein. Es muss seine Referenz halten, seine Späne entfernen, die Plattenoberfläche schützen und dafür sorgen, dass die trockene Passung ohne wiederholte Anpassung erreicht wird.
Bei HAWK Machinery arbeiten wir seit 2005 mit Herstellern von Boden- und Wandpaneelen zusammen, und die nützlichsten Gespräche beginnen normalerweise mit einer Musterplatte und einer Profilzeichnung und nicht mit einem Spezifikationsblatt. Wenn Sie eine neue Schlitzstrecke planen oder eine bestehende Längsstation ersetzen, bringen Sie das benötigte Material, das Profil und die Toleranz mit. Das ist die praktische Grundlage für die Auswahl einer Maschine, die zur Linie, zum Produkt und zu den Menschen passt, die sie bedienen.
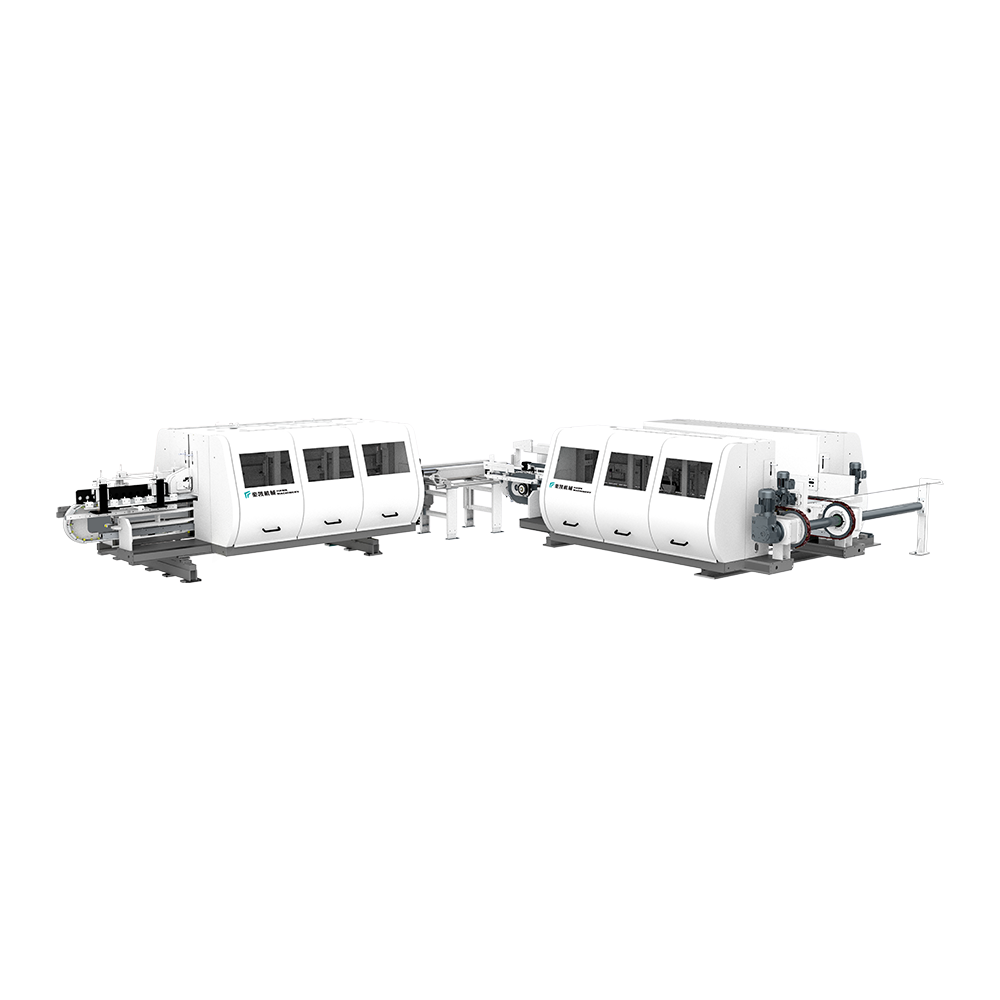
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe Details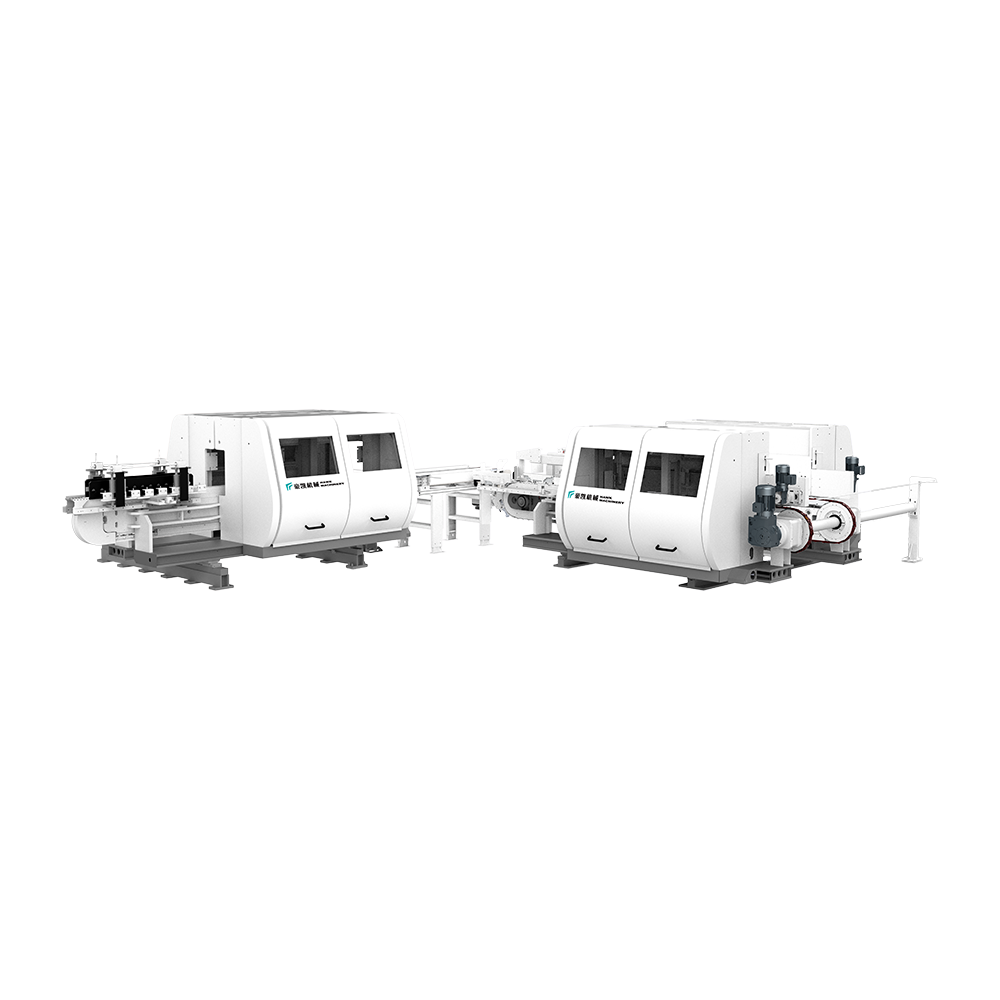
Diese Ausrüstung eignet sich zum Trimmen und Abkammern von LVT -Fußböden. Aus...
Siehe Details
Verschiedene Übertragungssägen -Methoden eignen Materialien wie SPC, LVT, ...
Siehe Details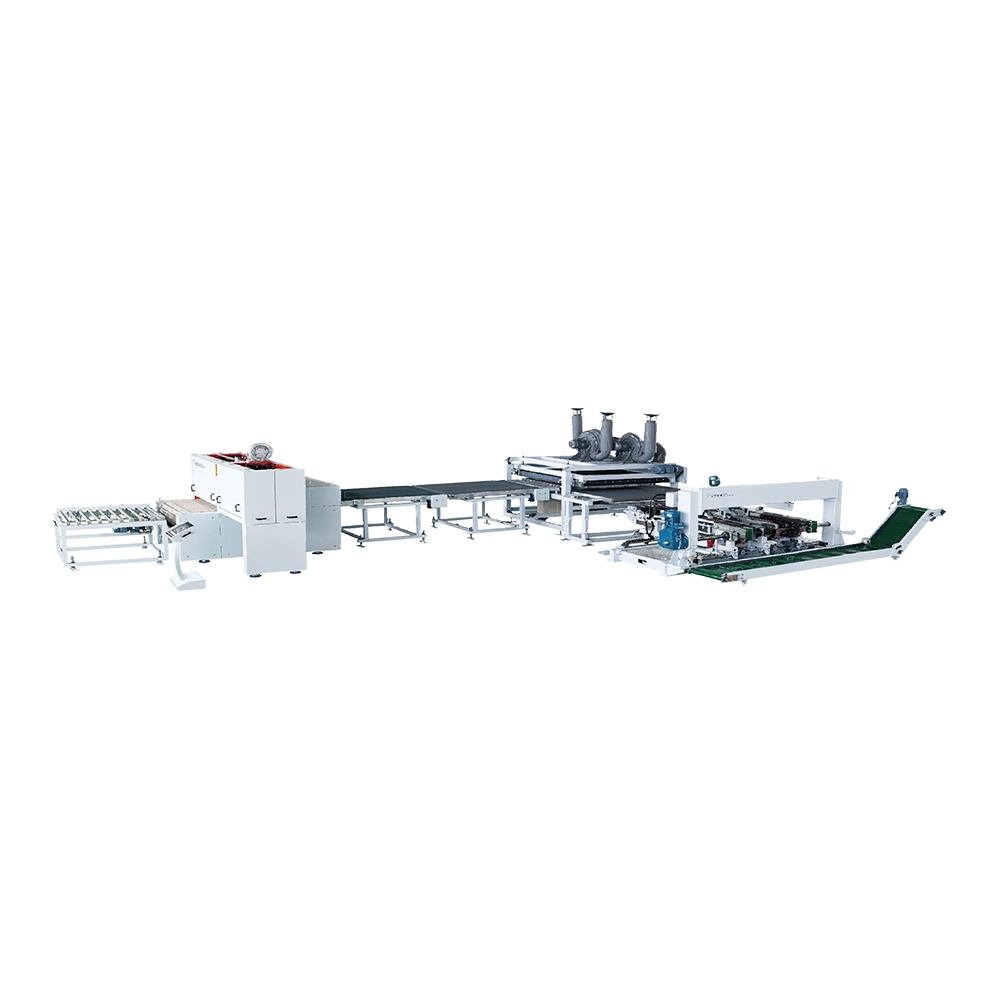
Die Vorschubgeschwindigkeit dieser Ausrüstung kann 40 Meter pro Minute erreic...
Siehe Details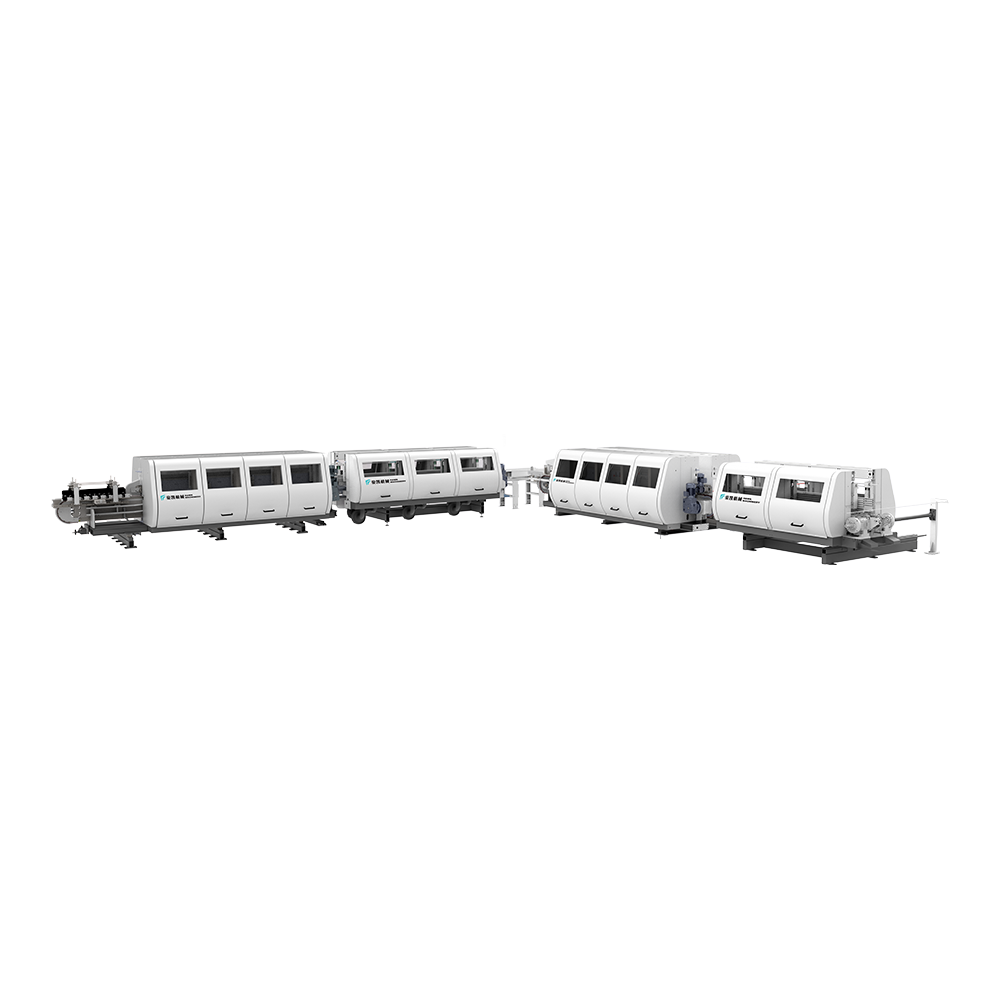
Geeignet für die Kantenbeschichtung von Laminat, PVC und WPC. Die Verwendung ...
Siehe Details
Hawk -Maschinen automatische Fütterung, Schneiden und Schlitzlinie, geeignet ...
Siehe Details
Integrierte intelligente Geräte integriert das industrielle intelligente Inte...
Siehe Details
Kontaktinformationen.
Boyi -Entwicklungsgebiet, Changzhou City, Provinz Jiangsu, P. R. China
+86-0519-83319988
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Hersteller von Custom Floor Extrusion Machine Machine