

Bodenschlitzlinie (Doppelendzapfen)
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe DetailsWenn Sie Bodenbeläge herstellen, ist der Unterschied zwischen einem Kunden, der nachbestellt, und einem, der eine Reklamation einreicht, häufig das Endprofil einer Diele. Lockere Klickverbindungen, Lücken an den Enden und Profile, die sich in der Mitte einer Schicht ändern, sind allesamt auf die Endenbearbeitungsstation zurückzuführen. Aus diesem Grund stellen die meisten seriösen Bodenbelagshersteller eine Doppelendprofilermaschine in die Mitte ihres Bodens – und die Auswahl verdient mehr Aufmerksamkeit als ein schneller Preisvergleich. Ein Doppelendprofiler bearbeitet beide Enden jeder Diele in einem Durchgang, wobei beide Seiten mit derselben Referenz synchronisiert werden. Sobald Sie verstanden haben, welche Spezifikationen sich auf die tatsächliche Leistung auswirken und wie die Maschine in eine komplette Bodenbelagslinie passt, können Sie Lieferanten anhand der tatsächlich wichtigen Kriterien bewerten.
A Doppelendprofilermaschine ist ein zweiseitiges Format- und Profilierungssystem. Eine rechteckige Platte bewegt sich auf einer kontinuierlichen Vorschubbahn durch die Maschine, während zwei gegenüberliegende Bearbeitungssäulen gleichzeitig an der Vorder- und Hinterkante arbeiten. In jeder Säule sind mehrere Werkzeugstationen gestapelt: eine Vorritzsäge für einen sauberen Schnitt, eine Hauptformatsäge, die die endgültige Länge festlegt, und horizontale oder vertikale Spindeln, die Messerköpfe für Feder-, Nut-, Fasen- und andere Profile tragen.
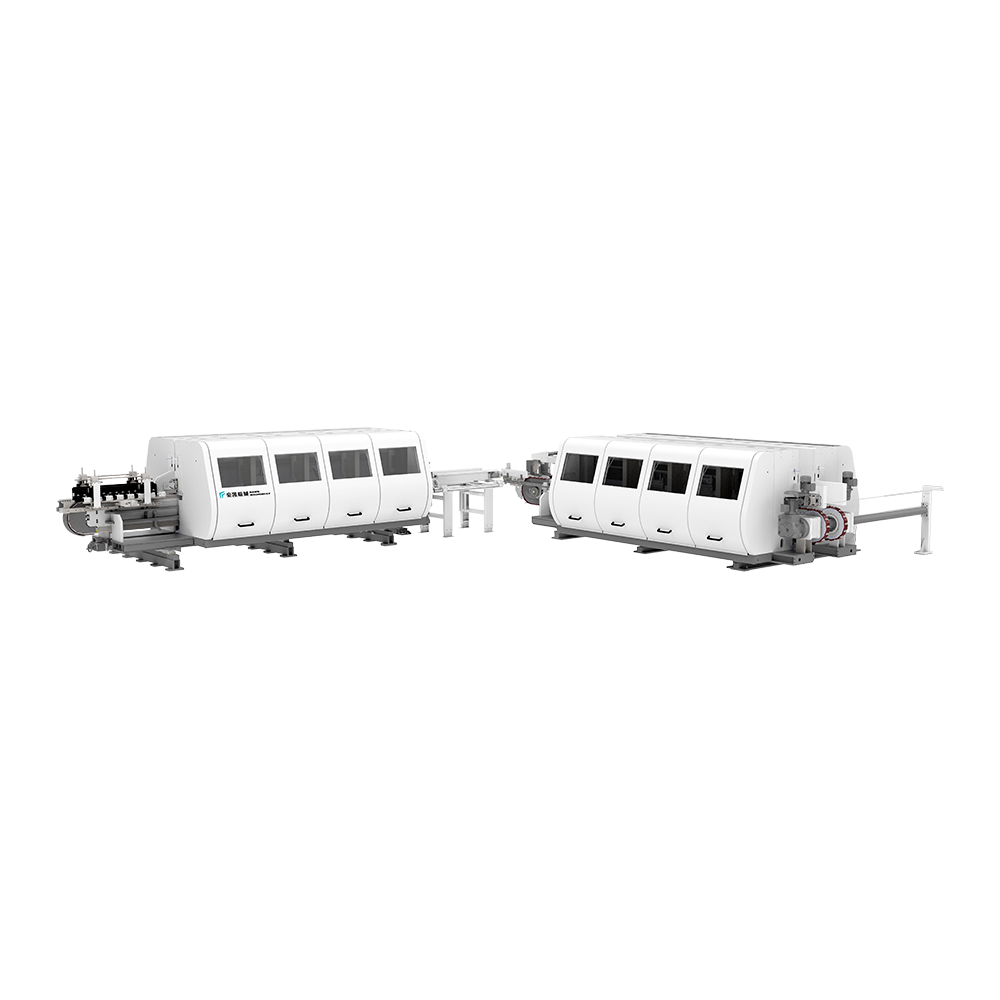 Bodenschlitzanlage mit Doppelendprofiler Diese Maschine bearbeitet beide Dielenenden gleichzeitig anhand einer gemeinsamen Referenz und gewährleistet so eine einheitliche Länge, Rechtwinkligkeit und Verriegelungsgeometrie für eine vorhersehbare Klick-Verriegelungsmontage. Produkt anzeigen →
Auf einer Bodenbelagslinie produzieren diese Spindeln die Endprofile, die es ermöglichen, die Dielen miteinander zu verbinden. Da beide Säulen vom gleichen mechanischen Bezugspunkt ausgehen, bleiben die beiden Endprofile in einer festen Beziehung zueinander. Diese geometrische Beziehung – linkes Ende zu rechtem Ende auf derselben Diele – macht die Click-Lock-Installation vorhersehbar. Die Maschine schneidet nicht nur ein Profil. Es definiert die Länge der Diele, ihre Rechtwinkligkeit und ihre Verriegelungsgeometrie in einem synchronisierten Vorgang. Mehr darüber, wie der Prozess funktioniert, können Sie in unserem nachlesen Doppelendprofilermaschine guide , aber das Grundprinzip ist einfach: Beide Enden werden gleichzeitig, gegen die gleiche Referenz, mit der gleichen Vorschubgeschwindigkeit bearbeitet.
Ein Einzelendprofiler bearbeitet jeweils ein Ende, dann dreht der Bediener oder ein Transfergerät die Platte um und bearbeitet das andere Ende. Das bedeutet zwei Positionierungszyklen, zwei Referenzen und die doppelte Fehlerwahrscheinlichkeit. Mit dem Doppelendprofiler entfällt dies, da die Platte einmal gehalten und beide Kanten im selben Zyklus bearbeitet werden.
Bei Bodenbelagsprodukten mit Nut- und Feder- oder Klickverschlusssystemen liegen die Endprofiltoleranzen üblicherweise bei ±0,10 mm. Sobald die Arbeitsbreite, die Vorschubgeschwindigkeit und der Werkzeugzustand eingestellt sind, hält ein richtig konfigurierter Doppelendprofiler Brett für Brett die Toleranzgrenze. Diese Wiederholbarkeit ist keine Annehmlichkeit. Sie ist die Voraussetzung für niedrige Ausschussquoten.
Jeder Lieferant legt eine Spezifikationstabelle vor, aber die Zahlen helfen nur, wenn Sie sie mit Ihrem eigenen Produktionsmix vergleichen – Brettformate, Materialien, Werkzeugstrategie und zukünftige Linienkapazität. Die folgende Tabelle fasst die Spezifikationen zusammen, die den größten Einfluss auf eine Bodenbelagsanwendung haben.
| Spezifikation | Was es steuert | Worauf Sie achten sollten |
|---|---|---|
| Arbeitsbreitenbereich | Die kürzeste und längste Plankenlänge, die Sie laufen können | Passen Sie die aktuelle Produktpalette an den Spielraum für zukünftige Formate an |
| Vorschubgeschwindigkeit | Bretter pro Stunde | Üblich sind 20–80 m/min; Überprüfen Sie die erforderliche Schnitttiefe |
| Anzahl Spindelstationen | Wie viele Vorgänge werden in einem Durchgang ausgeführt? | Mehr Stationen ermöglichen das kombinierte Formatieren, Profilieren und Anfasen |
| Schneidkopfdurchmesser und Drehzahl | Oberflächenbeschaffenheit und Profilqualität | Größere Durchmesser reduzieren die Oberflächenwelligkeit von PVC- und WPC-Kernen |
| Wiederholgenauigkeit der Positionierung | Toleranz von Diele zu Diele | Achten Sie auf CNC-Einstellung oder Präzisionsskalen mit einer Genauigkeit von 0,1 mm |
| Niederhaltesystem | Stabilität bei hohen Vorschubgeschwindigkeiten | Ketten- und Vakuumniederhalter verhindern ein Verrutschen auf Leiterplatten mit starrem Kern |
Die Tabelle in diesem Artikel ist nur eine Einführung. Wenn Sie konkrete Modelle vergleichen, erstellen Sie Ihr eigenes Vergleichsblatt aus den veröffentlichten Spezifikationen für Doppelendprofiler die zu Ihren Produktabmessungen passen – und bitten Sie den Lieferanten, jede Zahl unter Last nachzuweisen, nicht nur als statischen Datenblattwert.
Ein Doppelendprofiler, der mit SPC gut läuft, kann bei mehrschichtigem Massivholz Schwierigkeiten haben, wenn die Werkzeugausstattung und das Vorschubsystem nicht auf das Material abgestimmt sind. Bodenbelagshersteller arbeiten mit SPC, WPC, LVT, Laminat, Kalziumsilikatplatten und Holzwerkstoffen – jedes mit seinem eigenen Bearbeitungsverhalten.
SPC- und WPC-Dielen enthalten einen hohen Füllstoffanteil und PVC. Der Staub ist fein, abrasiv und neigt dazu, die Schneidköpfe zu belasten. Die Werkzeugbestückung mit scharfen Hartmetall- oder Diamanteinsätzen in Kombination mit einer hocheffizienten Staubabsaugung ist ebenso wichtig wie die Rahmensteifigkeit der Maschine.
Laminat- und HDF-Platten tragen eine Verschleißschicht auf Papierbasis, die gewöhnliche Stahlwerkzeuge schnell stumpf macht. Doppelendprofiler in Laminatlinien sind in der Regel mit diamantbestückten Werkzeugen ausgestattet und laufen mit höheren Schnittgeschwindigkeiten, um eine saubere Kante zu gewährleisten. Die Vorschubgeschwindigkeit muss stabil sein, da die harte Oberfläche keinen Spielraum für Vibrationsspuren lässt.
Mehrschichtige Massivholz- und Kalziumsilikatplatten erzeugen höhere Schnittkräfte. Bei diesen Materialien sind Masse und Dämpfungsverhalten der Maschine entscheidend. Ein leichterer Rahmen kann klappern, wenn der Fräser in einen Knoten oder eine Dichteschwankung im Brett eindringt. Nicht jede Doppelendprofilermaschine ist für dieses Lastprofil ausgelegt. Deshalb sollten Sie die Maschine genau an dem von Ihnen produzierten Material testen.
Ein Doppelendprofiler liefert den maximalen Nutzen, wenn er als Teil einer Prozesssequenz und nicht als isolierte Maschine geplant wird. In einer typischen Bodenfertigungsstraße reicht die Abfolge vom Auftrennen und Formatieren über das Abschrägen, Endzapfenschneiden, Lackieren der V-Nuten bis hin zur Endkontrolle. Der Endbearbeitungsschritt bestimmt, ob alle nachfolgenden Arbeitsgänge mit einer maßhaltig korrekten Diele beginnen.
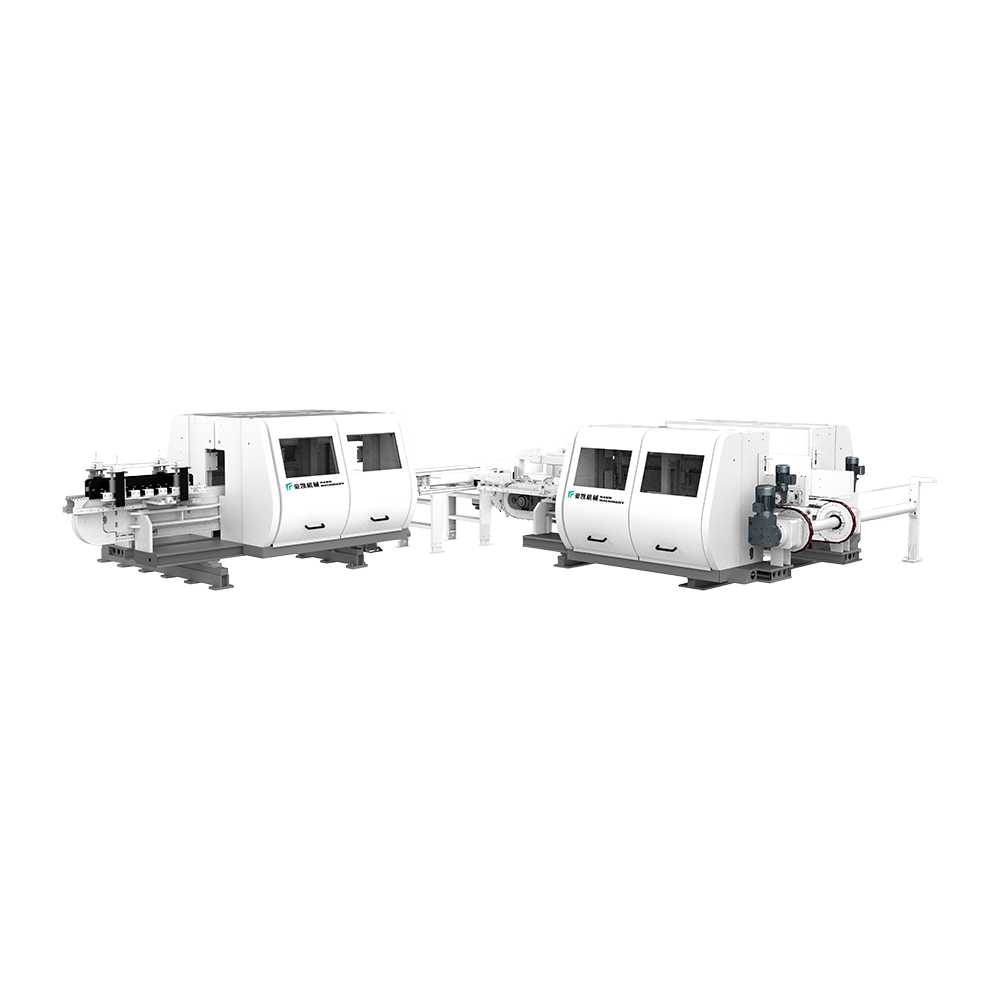 Hochgeschwindigkeits-Bodenabschrägungslinie für LVT Diese Linie wurde zum Trimmen und Anfasen von LVT-Bodenbelägen entwickelt und arbeitet mit einer Geschwindigkeit von bis zu 100 m/min. Die oberen und unteren Platten ermöglichen eine schnelle Anpassung und eine präzise Kantenbearbeitung. Produkt anzeigen →
Bei Anlagen, die V-Nut-Böden mit abgeschrägten Kanten herstellen, muss der Endprofilierer im Rhythmus mit der Abschrägungsstufe arbeiten. Einige Hersteller integrieren beide Funktionen in einer Linie, um den Materialtransport zu reduzieren und die Ausrichtung der Diele konstant zu halten. Beispielsweise kombiniert die auf Doppelendprofilern basierende Bodenschlitzlinie von HAWK Machinery die Endenbearbeitungsstation mit Transfer- und Positionierungssystemen, die jede Diele ausrichten, bevor sie in den Schneidbereich gelangt.
Im Anlagenmaßstab geht diese Integration mit einer automatischen Bodenproduktionslinie noch weiter. Der Profilschneider wird zu einer Station in einem synchronisierten System mit Sägen, Schlitzen, Abkanten, Lackieren und Stapeln. Wenn Sie ein Produktionsmanagementsystem hinzufügen, kann die Linie jedes Brett verfolgen, Ausschussgründe aufzeichnen und den Vorgesetzten Live-Daten zum Ertrag pro Schicht liefern. In diesem Kontext ist die Wahl eines Zapfenschneiderherstellers am wichtigsten: Sie kaufen nicht nur eine Maschine, sondern einen Partner, der die gesamte Abfolge versteht.
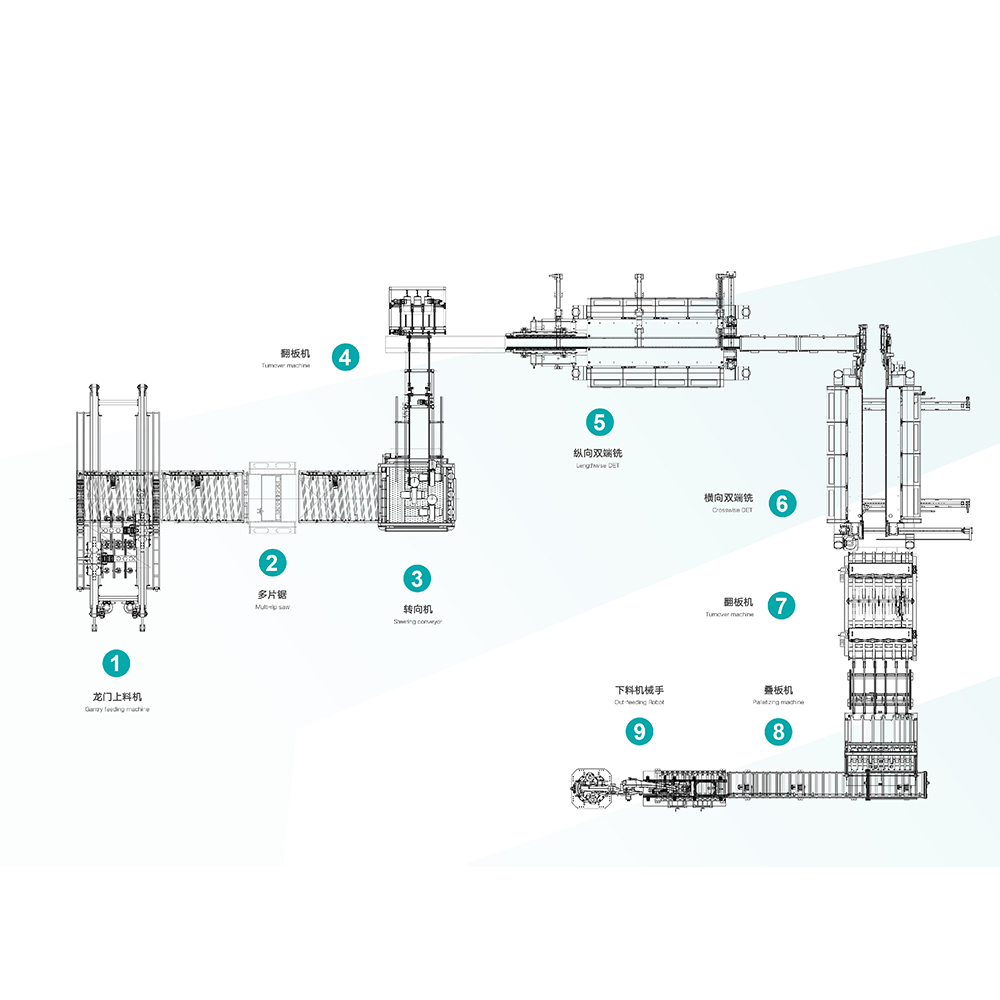 Automatische Bodenproduktionslinie mit integrierter Schlitzung Diese Linie kombiniert automatische Zuführung, Mehrblattsägen, Lenken, Wenden und Querschlitzen und reduziert so den manuellen Aufwand um 5–10 Arbeiter bei gleichzeitiger Steigerung der Produktivität. Produkt anzeigen →
Über das Datenblatt hinaus geht es bei der Bewertung um Betriebsfragen, die Ihre Gesamtkosten über die Lebensdauer der Maschine bestimmen.
Bitten Sie jeden Lieferanten, Ihre eigenen Platten durch die Maschine laufen zu lassen und das resultierende Profil unter den vorgeschlagenen Schnittparametern zu messen. Die Maschine, die mit der erwarteten Vorschubgeschwindigkeit ein sauberes, formstabiles Profil auf Ihrem Material erzeugt, gehört in Ihre Fabrik.
Die Doppelendprofilermaschine ist im wahrsten Sinne des Wortes eine langfristige Investition. Es hält die Toleranzen ein, die darüber entscheiden, ob Ihr Bodenbelag sauber einrastet, sich schnell installieren lässt und jahrelangem Gebrauch standhält. Eine gut abgestimmte Maschine amortisiert sich durch weniger Ausschuss, schnellere Umrüstungen und wiederholbare Profilqualität; eine schlecht gewählte Lösung führt zu einem Toleranzproblem, das durch keine nachgelagerte Anpassung behoben werden kann. Bewerten Sie die Maschine im Kontext einer kompletten Bodenbelagslinie – vom Aufreißen bis zur V-Nut-Lackierung und den Produktionsdaten – und wählen Sie einen Lieferanten, der Ihnen zeigen kann, wie alle Phasen zusammenpassen.
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe Details
Diese Ausrüstung eignet sich zum Trimmen und Abkammern von LVT -Fußböden. Aus...
Siehe Details
Verschiedene Übertragungssägen -Methoden eignen Materialien wie SPC, LVT, ...
Siehe Details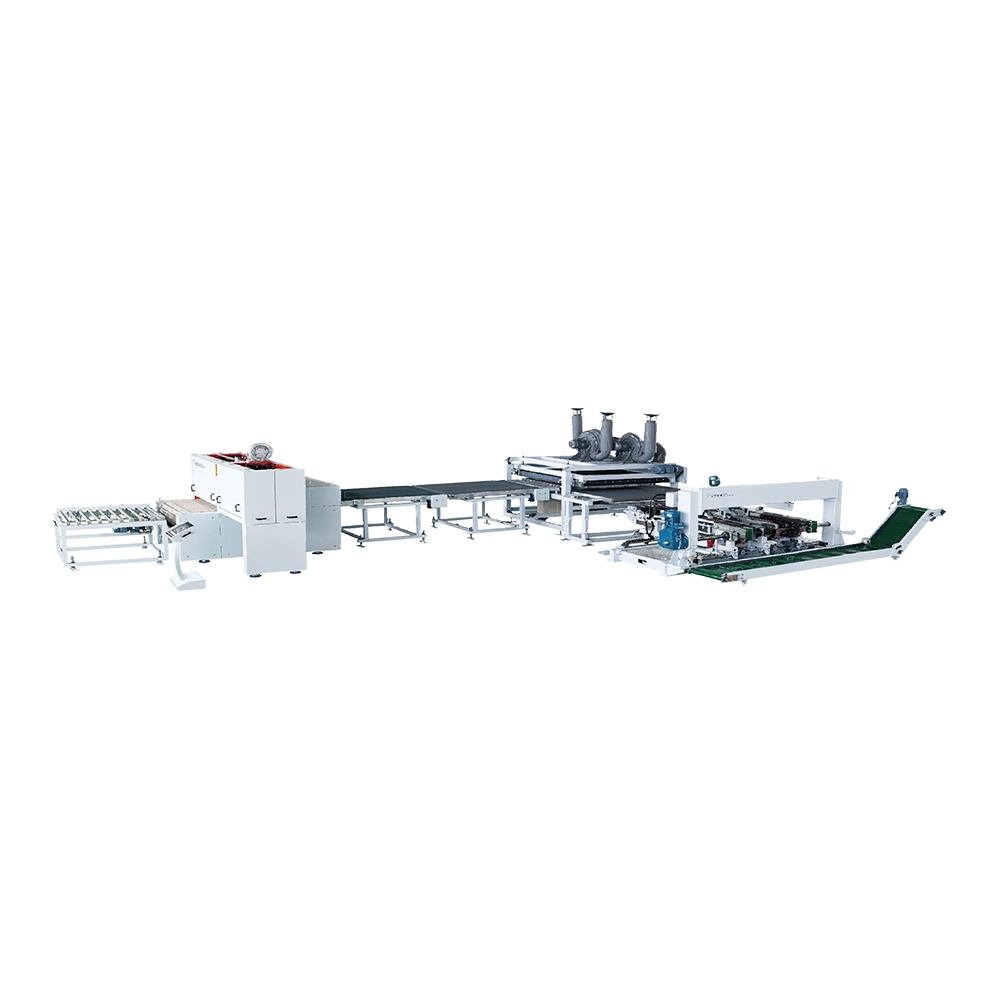
Die Vorschubgeschwindigkeit dieser Ausrüstung kann 40 Meter pro Minute erreic...
Siehe Details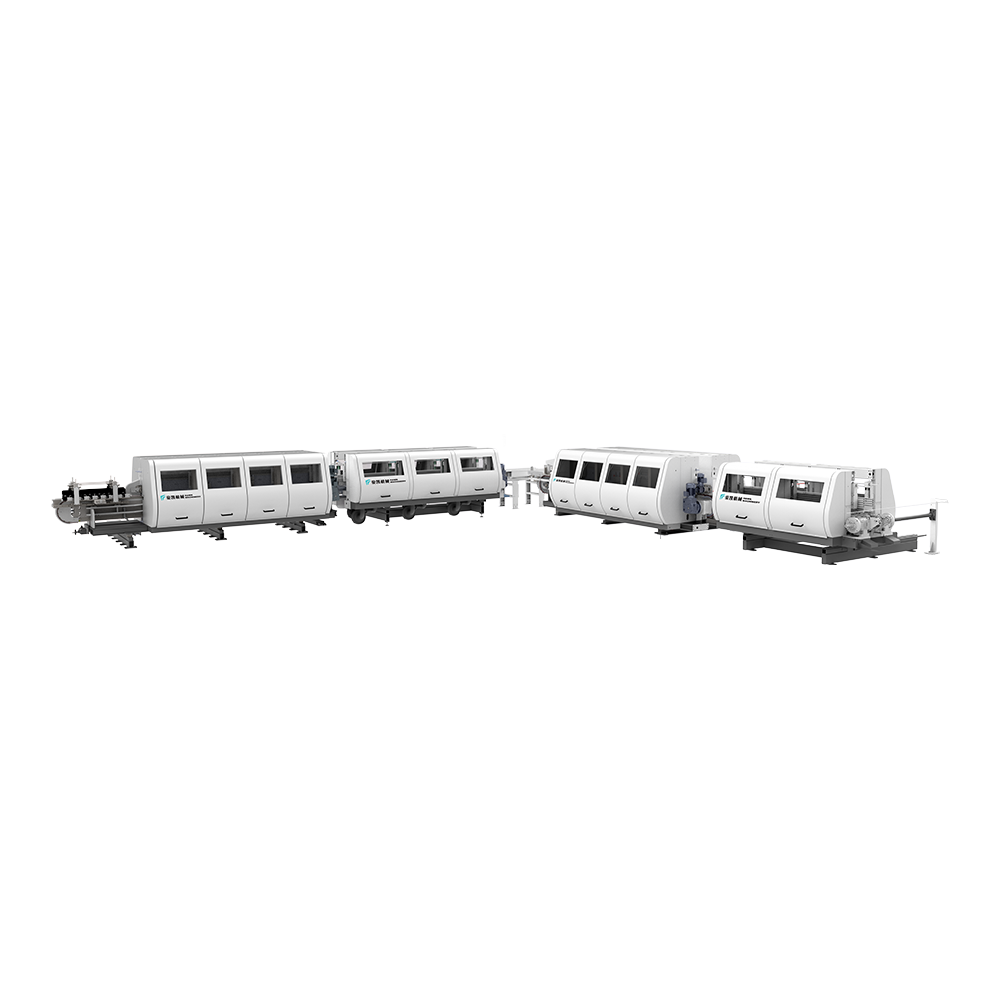
Geeignet für die Kantenbeschichtung von Laminat, PVC und WPC. Die Verwendung ...
Siehe Details
Hawk -Maschinen automatische Fütterung, Schneiden und Schlitzlinie, geeignet ...
Siehe Details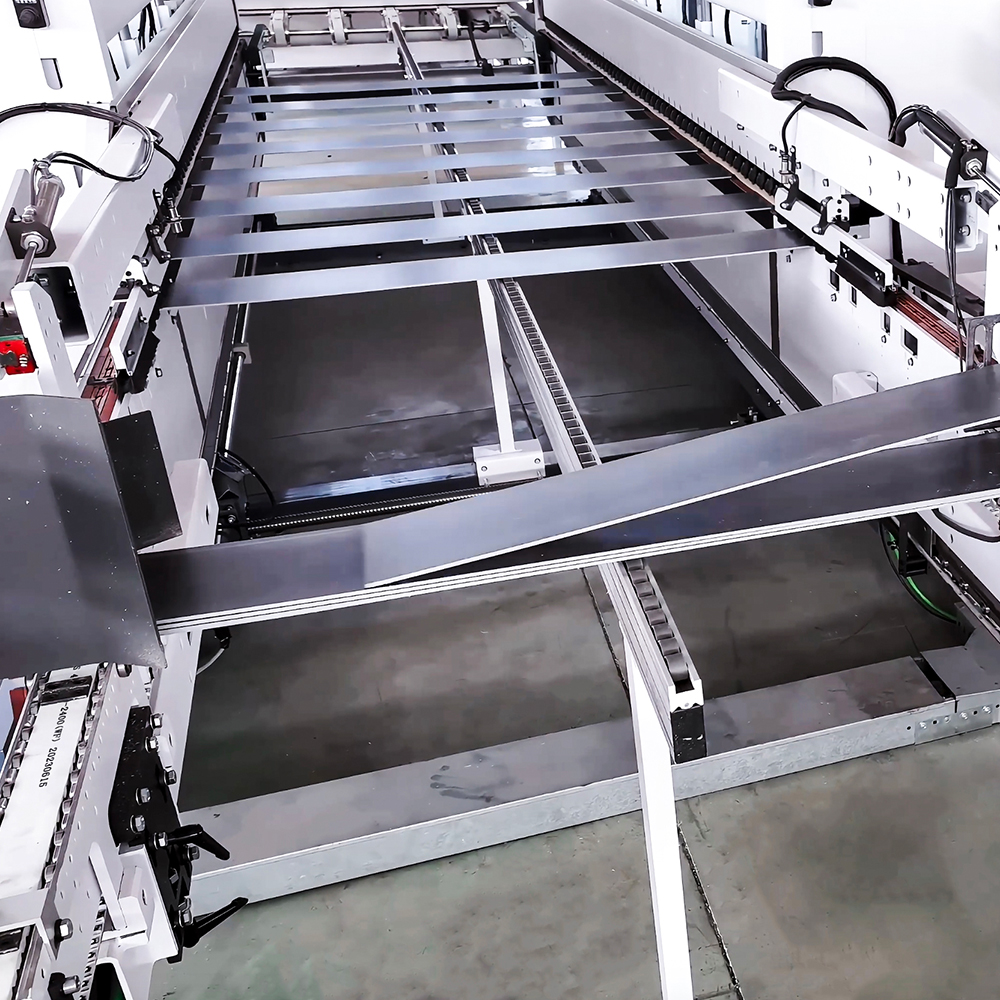
Integrierte intelligente Geräte integriert das industrielle intelligente Inte...
Siehe Details
Kontaktinformationen.
Boyi -Entwicklungsgebiet, Changzhou City, Provinz Jiangsu, P. R. China
+86-0519-83319988
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Hersteller von Custom Floor Extrusion Machine Machine