

Bodenschlitzlinie (Doppelendzapfen)
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe DetailsEine Maschine zum Anfasen von LVT-Bodenbelägen ist eines dieser Details in einer Bodenbelagslinie, die selten Aufmerksamkeit erregt, bis die fertige Diele den Verleger erreicht. Eine saubere, gleichmäßige Mikrofase trägt dazu bei, dass die Dielen sauber aufeinandertreffen, schützt die Kante der Nutzschicht und verleiht dem Boden ein gewollteres Finish. Wenn Sie es falsch machen, sehen Sie abgebrochene Kanten, strahlend weiße Linien oder eine Verbindung, die offen aussieht, selbst wenn das Schloss fest sitzt.
Bei HAWK Machinery China Co., Ltd. bauen wir seit 2005 Anlagen zur Verarbeitung von Boden- und Wandpaneelen. Unser Team in Jiangsu arbeitet mit Herstellern zusammen, die SPC, WPC, LVT, Laminat, Mehrschichtholz und andere Plattenmaterialien verarbeiten. Dieser Leitfaden ist aus praktischer Sicht aus der Werkstatt geschrieben: Was die Maschine tut, worauf es im täglichen Betrieb ankommt und was Sie überprüfen sollten, bevor Sie sich für eine Linie entscheiden.
Vereinfacht ausgedrückt schneidet eine Anfasmaschine für LVT-Bodenbeläge eine flache, abgewinkelte Kante entlang der Diele. Diese abgewinkelte Kante wird üblicherweise Fase oder Abschrägung genannt. Es ist nicht die gleiche Arbeit wie Besäumen, Schlitzen oder Zapfenschneiden. Durch Besäumen wird eine Diele auf Maß gebracht, durch Schlitzen entsteht das Verriegelungsprofil und durch Anfasen wird die sichtbare Kante verfeinert, sodass der fertige Boden eine kontrollierte Verbindung anstelle einer scharfen, fragilen Ecke aufweist.
LVT ist ein widerstandsfähiges Material und das verändert sein Verhalten unter einer Schneidemaschine. Die Diele kann sich leicht verbiegen, die Nutzschicht kann bei schlechter Unterstützung abplatzen und ein stumpfes Werkzeug kann anstelle eines sauberen Schnitts eine polierte oder geschmolzen aussehende Kante hinterlassen. Eine gute Anfasstation braucht daher mehr als einen Drehkopf. Es erfordert einen stabilen Niederhalter, scharfe und richtig eingestellte Werkzeuge, einen gleichmäßigen Vorschub und eine Staubabsaugung, die den Schnittbereich frei hält.
In den meisten LVT-Linien erfolgt das Anfasen nach dem Schneiden und Profilieren, vor der Endkontrolle und dem Verpacken. Einige Hersteller platzieren es in der Nähe des Schlitzabschnitts, sodass die Kantengeometrie in einem Arbeitsgang fertiggestellt wird. Andere bevorzugen eine separate Station, um den Wechsel zu erleichtern. Das richtige Layout hängt von der Dielengröße, der Liniengeschwindigkeit und der Häufigkeit des Profilwechsels ab. Eine genauere Vorgehensweise zum Prozess finden Sie in dieser Anleitung Grundlagen der Anfasmaschine für LVT-Bodenbeläge .
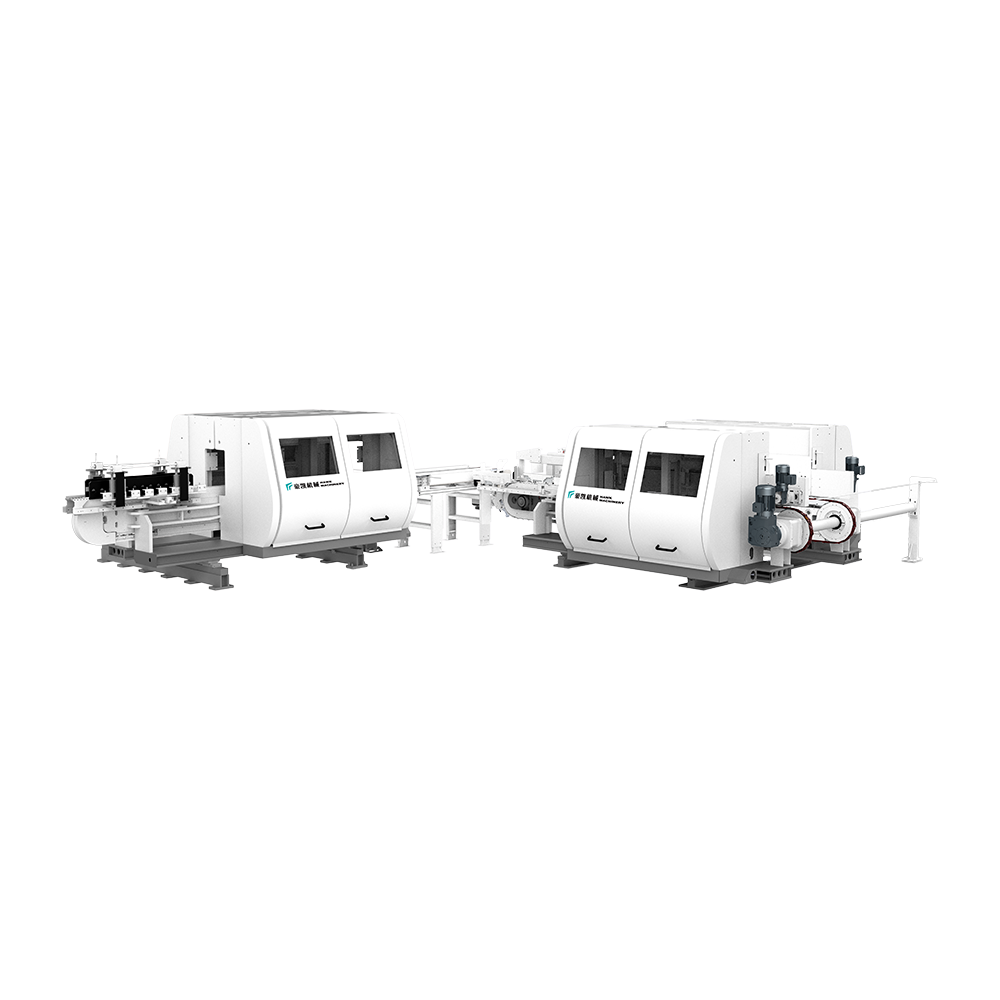 Zweitürige Hochgeschwindigkeitslinie zum Anfasen von LVT-Bodenflächen Eine Hochgeschwindigkeits-LVT-Anfaslinie mit Längs- und Quermodellen, 4 Spindeln und bis zu 100 m/min für gleichmäßige Fasenkanten. Produkt anzeigen →
Die Qualität der Fase wird leicht unterschätzt, da die Fase klein ist. Bei einem fertigen Boden wiederholt sich dieses kleine Detail jedoch an jeder Fuge im Raum. Eine gleichmäßige Mikrofase macht den Übergang zwischen den Dielen weicher, hilft dabei, geringfügige Höhenunterschiede zu verbergen und verringert das Risiko, dass sich die Nutzschicht während der Handhabung oder Installation verfängt. Eine ungleichmäßige Abschrägung bewirkt das Gegenteil: Sie zieht die Blicke auf sich, sammelt Staub und kann dazu führen, dass ein gut verarbeiteter Boden schlecht aussieht.
Unserer Erfahrung nach sind die meisten Anfasprobleme auf eine kleine Anzahl von Prozessvariablen zurückzuführen und nicht auf einen schwerwiegenden Maschinenfehler. Werkzeugverschleiß, inkonsistenter Niederhalter, instabiler Vorschub, schlechte Absaugung und falsche Fräsergeometrie sind für viele der bei LVT auftretenden Mängel verantwortlich. Die folgende Tabelle ist ein praktischer Leitfaden für die erste Überprüfung.
| Was Sie sehen | Wahrscheinliche Ursache | Erster Check |
|---|---|---|
| Ungleichmäßige Fasenbreite | Fräserverschleiß, Druckschwankungen oder instabiler Vorschub | Überprüfen Sie die Konsistenz von Werkzeugen, Niederhaltern und Antrieben |
| Polierte oder geschmolzene Kante | Stumpfer Fräser, übermäßige Hitze oder schlechte Spanabfuhr | Überprüfen Sie den Zustand des Fräsers sowie die Absaug- und Vorschubeinstellungen |
| Abgeplatzte Nutzschicht | Schwache Kantenunterstützung oder falsche Fräsergeometrie | Überprüfen Sie Support, Fräserprofil und Erstmuster |
| In der Naht eingeschlossener Staub | Schwache Absaugung oder loser Staub auf der Diele | Überprüfen Sie Hauben, Bürsten, Luftstrom und statische Kontrolle |
Keine einzelne Spezifikation sagt Ihnen, ob eine Maschine zum Anfasen von LVT-Bodenbelägen für eine Anlage geeignet ist. Die sinnvolle Antwort ergibt sich aus der Abstimmung der Maschine auf den Materialmix, das Dielenformat und den Produktionsrhythmus. Dies sind die Punkte, die wir empfehlen, sorgfältig zu prüfen:
Bei HAWK wird unsere Produktarbeit durch mehr als 50 selbst entwickelte Patente unterstützt und unsere Geräte werden mit CE- und ETL-Zertifizierung für relevante Märkte angeboten. Diese Punkte sind nützlich, ersetzen aber keinen Materialversuch. Führen Sie immer Ihre eigenen Plankenproben mit der vorgesehenen Geschwindigkeit durch, bevor Sie sich auf ein Profil festlegen.
Eine saubere Erstprobe spart deutlich mehr Zeit als ein Schnellstart. Wir behandeln das Anfasen gerne wie jeden anderen Präzisionsschritt: Testen Sie den Aufbau, zeichnen Sie ihn auf und führen Sie ihn dann durch. Die genaue Reihenfolge variiert je nach Maschine, die Logik ist jedoch konsistent.
Kleine Änderungen können bei LVT viel bewirken. Eine Vorschuberhöhung, die bei einer Charge funktioniert, kann bei einer anderen zu einer Kantenpolitur führen. Eine Niederhaltereinstellung, die sich bei einer dicken Diele fest genug anfühlt, kann bei einer dünneren zu viel sein. Die Maschine sollte als System angepasst werden, nicht als Ansammlung einzelner Einstellungen.
Durch Anfasen kann ein ungenauer Schlitz nicht repariert werden. Wenn das Verriegelungsprofil instabil ist, fühlt sich die fertige Verbindung auch bei perfekter Fase immer noch falsch an. Deshalb sollte die Anfasstation zusammen mit dem Schneiden, Schlitzen und Prüfen geplant werden. In einer typischen LVT-Linie wird die Diele auf Maß geschnitten, profiliert, gefast, geprüft und verpackt. Je enger diese Schritte integriert sind, desto einfacher ist es, die Kantenreferenz konsistent zu halten.
 Serie der Doppelendprofiler-Bodenschlitzanlagen Eine aus sechs Modellen bestehende Doppelendprofiler-Serie für Längs- und Querschlitze von Bodenbelägen mit 6 6 bis 10 10 Spindeln und Rollkettenantrieb. Produkt anzeigen →
Für Hersteller, die mehrere elastische Materialien verarbeiten, kann ein Doppelendprofiler oder eine Schlitzlinie das stabile Profil liefern, auf das das Anfasen angewiesen ist. Wenn das Ziel eher eine neue Linie als eine einzelne Modernisierung ist, kann eine automatische Bodenproduktionslinie Schneiden, Profilieren, Anfasen und Handling in einem kontrollierten Ablauf vereinen. Der entscheidende Punkt ist nicht die Anzahl der Maschinen. Es geht darum, ob die Übergabe zwischen ihnen die Dielenkante schützt und die Referenzfläche stabil hält.
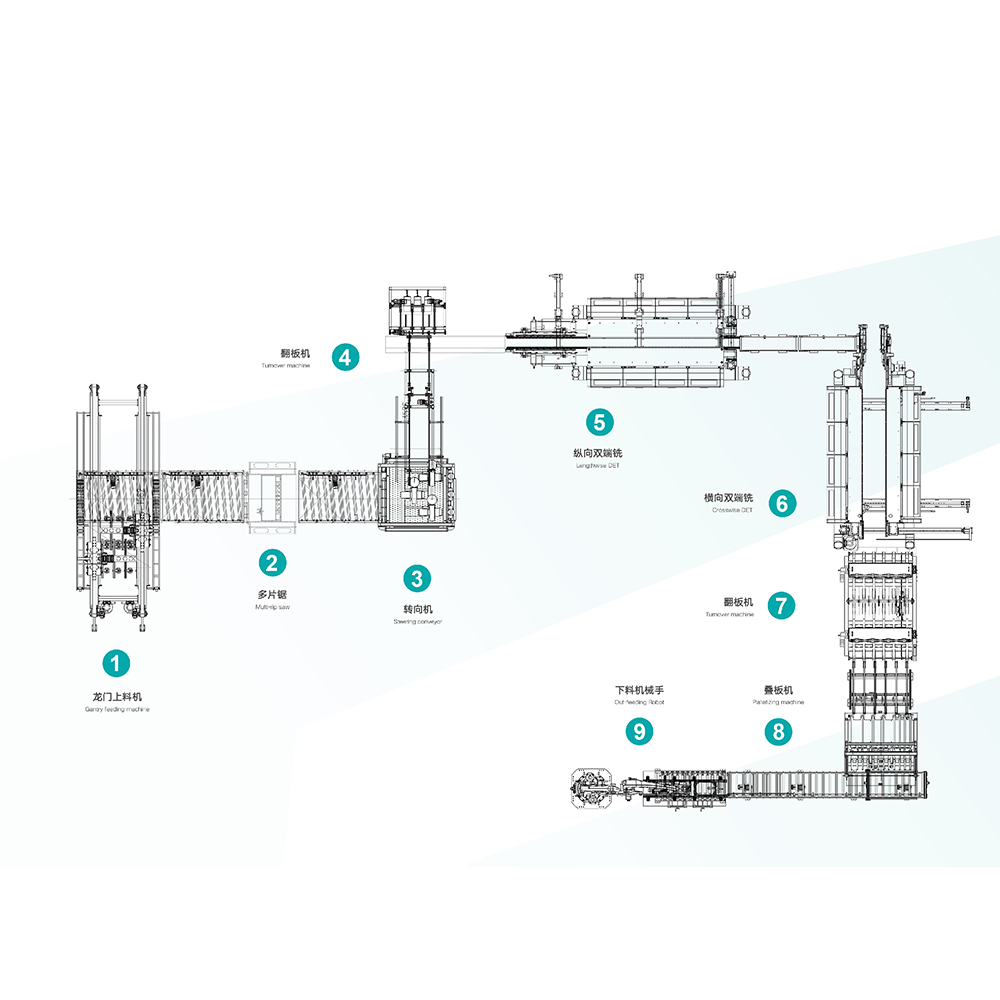 Automatische SPC/WPC-Bodenproduktionslinie Eine automatisierte Zuführ-, Schneid- und Schlitzlinie für SPC-, WPC- und PVC-Böden mit integrierter Portalzuführung, Mehrblattsäge und DET-Stationen. Produkt anzeigen →
Die meisten Anfasfehler treten schleichend auf, weshalb Routinekontrollen wichtiger sind als Notfallreparaturen. Eine fünfminütige Inspektion zu Beginn einer Schicht kann den Werkzeugverschleiß erkennen, bevor die volle Produktion erreicht ist.
Wenn ein Kantenproblem auftritt, widerstehen Sie dem Drang, alle Einstellungen auf einmal zu ändern. Beginnen Sie mit der Probe und überprüfen Sie dann in dieser Reihenfolge Werkzeug, Halterung, Extraktion und Vorschub. Eine disziplinierte Reaktion findet die Ursache normalerweise schneller als eine Reihe zufälliger Anpassungen.
Bevor Sie Angebote vergleichen, notieren Sie sich die Aufgaben, die die Maschine in Ihrem Betrieb erfüllen muss. Ein klares Briefing macht die technische Diskussion viel nützlicher.
Wenn Sie Ihr Dielenprofil und die Linienführung mit unserem Team besprechen möchten, können Sie uns über unsere erreichen Kontaktseite . Eine kurze Materialprobe und ein klares Zielprofil reichen in der Regel aus, um ein sinnvolles Gespräch zu beginnen.
Gutes Anfasen ist leise. In der Fabrikhalle fällt es nicht auf, und auf dem fertigen Boden sollte es auch nicht auffallen. Es verleiht der Diele einfach eine saubere, gleichmäßige Kante, auf die Installateure vertrauen können und die Kunden als Qualität wahrnehmen. Bei HAWK Machinery China Co., Ltd. konzentrieren wir uns auf dieses praktische Ergebnis: stabile Ausrüstung, vernünftige Einrichtung und Support, der den Produzenten hilft, ihre Linie gut laufen zu lassen.
Das Produkt kann den Boden vertikal und horizontal einstellen. Die Maschinens...
Siehe Details
Diese Ausrüstung eignet sich zum Trimmen und Abkammern von LVT -Fußböden. Aus...
Siehe Details
Verschiedene Übertragungssägen -Methoden eignen Materialien wie SPC, LVT, ...
Siehe Details
Die Vorschubgeschwindigkeit dieser Ausrüstung kann 40 Meter pro Minute erreic...
Siehe Details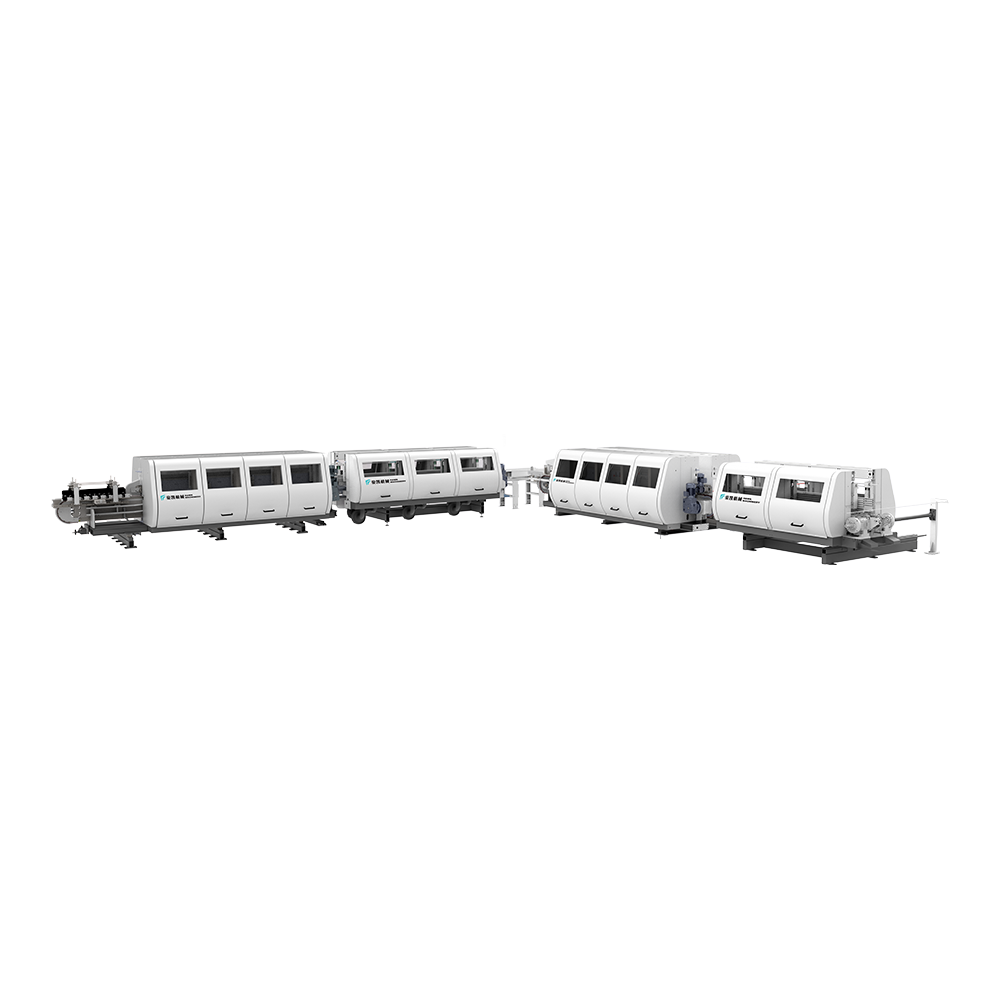
Geeignet für die Kantenbeschichtung von Laminat, PVC und WPC. Die Verwendung ...
Siehe Details
Hawk -Maschinen automatische Fütterung, Schneiden und Schlitzlinie, geeignet ...
Siehe Details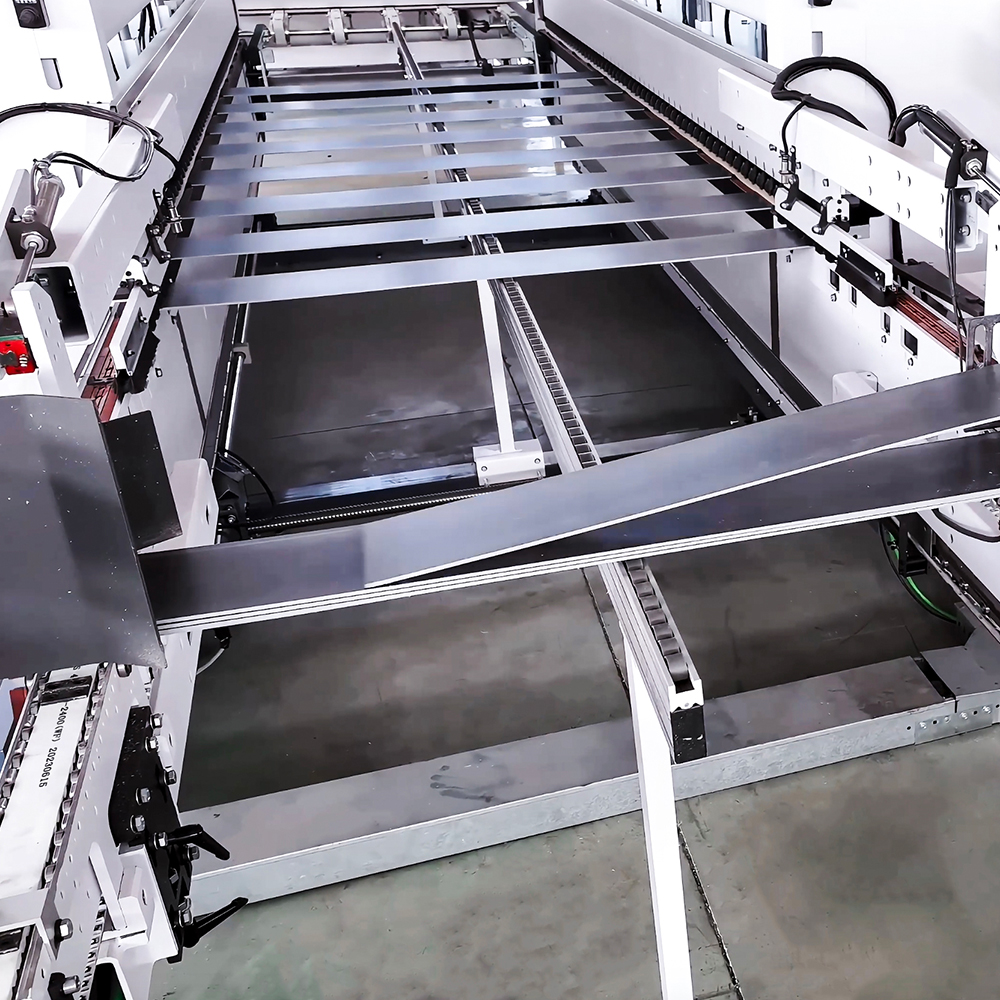
Integrierte intelligente Geräte integriert das industrielle intelligente Inte...
Siehe Details
Kontaktinformationen.
Boyi -Entwicklungsgebiet, Changzhou City, Provinz Jiangsu, P. R. China
+86-0519-83319988
Zögern Sie nicht, sich zu kontaktieren, wenn Sie uns brauchen!
 Hersteller von Custom Floor Extrusion Machine Machine